
Australiako kasua:
Zergatik Australiako enpresek injekzio moldaketa azpikontratatuta DJmolding-era
Negozioak kostuak murriztea da. Beti dago negozio guztietan dirua aurrezteko eta irabaziak handitzeko moduak bilatzen, bere tamaina edozein dela ere. Gaur egun hori egiteko metodorik ohikoena azpikontratazioa da.
Gero eta gehiago, enpresek fabrikazioa Txinako fabriketara azpikontratatzen dute, erritmo azkarragatik, eraginkortasunagatik eta prezio baxuengatik. Eskuratu dezaketen prezioan behar duten ekoizpena Txinara ere azpikontratatu dute Australiako enpresek.
Australiako fabrikatzaile batzuek, arrazoi beragatik, plastikozko piezen injekzioa DJmolding-era azpikontratatu zuten.
Injekzio-moldaketaren kostuak DJmolding-en
Beste herrialde batzuekin alderatuta, Txinak eskulanaren eta lehengaien kostu txikiagoak ditu, eta hori da enpresek injekzio-moldeaketa horietara azpikontratatzeko arrazoietako bat. DJmolding-en errentagarritasuna handitu daiteke ekoizpen-kostuak murriztuz.
Bolumen handiko produkzioan espezializatutako eta kostuak aurreztea bilatzen duten enpresek bereziki litekeena da horren onura ateratzea. Txinako biztanleria handiak, gainera, zure enpresaren beharrak ase ditzakeen lan-talde bat dagoela esan nahi du. DJmolding prestakuntza kostuak murrizten eta produktibitatea handitzen lagun dezake.
Kalitatea Injekzio hornidura DJmoldatuz
DJmolding-ek fabrikazio aurreratuko ekipoetan inbertitu du eta bere langileak azken fabrikazio tekniketan trebatu ditu, produktuen kalitatea hobetzen lagun dezaketenak. DJmolding-ek ikerketan eta garapenean ere inbertsio handia egin du, eta horrek esan nahi du DJmolding-ek produktu berritzaileagoak ekoizten lagun diezaieketen teknologia aurreratuak eskura dituela. Hori bereziki egia da teknologia handiko fabrikazioan espezializatutako enpresentzat, hala nola aeroespaziala, elektronika eta automobilgintzako osagaiak.
Epeak:
DJmolding-en azpikontratatzeak sarritan epe laburragoak ekar ditzake Australiako etxeko fabrikazioarekin alderatuta, ondo garatutako azpiegiturari esker eta Txina Asiako merkatu nagusietatik hurbilago dagoelako.
DJmolding-en fabrikazio-prozesuaren abiadura ere garrantzitsua da, aste gutxitan produktuei buelta eman diezaiekegu. Hau bereziki lagungarria izan daiteke produktu berriak abian jarri edo sasoiko lerroak sartu nahi dituzten enpresentzat, kaleratze data baino lehen hornidura nahikoa ziurtatuz.
DJmolding Injekzio Moldearen Industriaren esperientzia:
DJmoldingek fabrikazio-sektorean espezializazio ugari ditu, diseinua, prototipoak, moldeak sortzea, injekzio-moldeaketa eta muntaia barne zerbitzu sorta zabala eskaintzen duena. Gure esperientzia praktikoa bereziki baliotsua da norabidea eman dezaketen fabrika bat bilatzen duten enpresa hasiberrientzat. Gainera, Txinako hornitzaile askok tokiko hornitzaileekin loturak dituzte, eta bezeroak fabrika espezializatuekin konektatzeko aukera ematen diete pakete eta bidalketa bezalako zerbitzuetarako.
Hona hemen DJmolding injekzio-moldeaketa prozesuari buruzko urratsez urrats gida:
1.Diseinatu moldea: Honek produktuaren eta moldearen 3D eredu bat (diseinuko softwareak: solidworks,ug, pro-e...) sortzea dakar, besteak beste, materiala (PP, PE, ABS, PA...), hormaren lodiera, atearen tamaina eta hainbat faktore kontuan hartuta. hozteko denbora.
2. Moldea fabrikatu: Moldea altzairuz edo aluminioz egin ohi da eta zehaztapen zehatzekin egin behar da. Gogortasuna duten plastikozko moldeen altzairuen zerrenda:
*P20 altzairua – 28-32 HRc
*420 altzairua – 48-52 HRc
*H13 altzairua – 48-52 HRc
*S7 altzairua – 45-49 HRc
*NAK55 altzairua – 50-55 HRc
*NAK80 altzairua – 38-43 HRc
*DC53 altzairua – 50-58 HRc
*A2 altzairua – 60-64 HRc
*D2 altzairua – 60-64 HRc
Oharra: HRc Rockwell-en gogortasun-eskalari dagokio, material baten gogortasuna neurtzen duena.
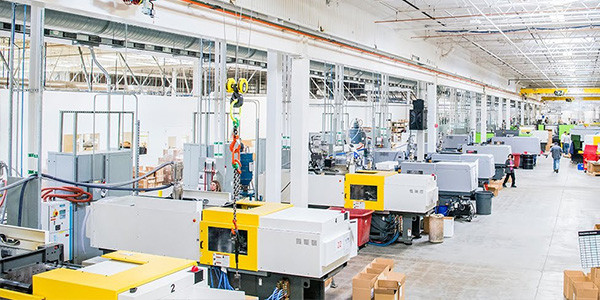
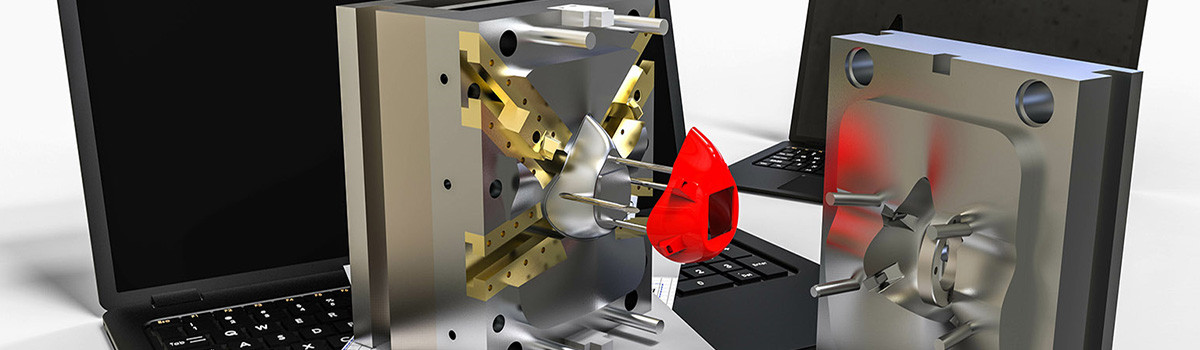
3. Moldea instalatu: Moldea injekzio bidezko moldeatzeko makinan muntatzen da eta makinako 2 plaken artean finkatzen da.
4. Kargatu plastikozko materiala: Plastikozko materiala injekzio-moldeaketa makinaren tolban kargatzen da grabitatearen bidez eta tolba batzuek plastikozko materiala probatuko dute injekzio-moldeaketa martxan dagoen bitartean.
5. Plastikoa urtu: Plastikozko materiala beroaren eta presioaren bidez urtzen da injekzio bidezko moldeatzeko makinaren upelaren barruan.
6. Plastikoa moldean injektatu: Urtutako plastikoa moldean sartzen da tobera eta isurbidearen bidez presio handipean, eta korridorearen eta atearen bidez igarotzen da eta gero moldearen barrunbeak betetzen ditu.
7. Hoztu eta solidotu: Moldea hozten da plastikoa moldearen barrunbearen barruan denbora batez solidotu dadin, eta gehienetan, hozte-denbora ziklo osoaren 2/3 izango litzateke.
8. Moldea ireki: Moldea ireki eta moldekatutako produktua moldetik ateratzen da, ondoren moldea itxi eta hurrengo zikloa hasten da.
Beharrezko tresnak eta materialak: Injekzio-moldeatzeko makina, moldea, plastikozko materiala, lehortzeko makina, tenperatura kontrolatzailea (injekzio-moldeatzeko eskakizun oso altuak eta oso hotzak lortzeko)
Moldeatutako piezak hainbat arazo izan ditzake, ertzetan gehiegizko materiala barne (Flash), eta horrek egitura ahuldu egin dezake. Deformazioa edo distortsioa gerta daiteke moldatutako piezak bere forma edo tamaina mantentzen ez duenean hozte irregularra dela eta. Moldeatutako piezaren puntu beltzak materialaren prozesamendu txarraren edo kutsaduraren ondorio dira. Gainazaleko akabera eskasa, ehundura irregularra edo zimurtasuna duen ezaugarria, moldeen diseinu desegokiak edo materialak hautatzeak eragin dezake. Konketa-markak, moldatutako piezan koskak, moldea desegoki betetzeagatik edo moldaketa garaian presio nahikorik ez izateagatik sor daitezke. Gainera, pieza moldatua kanporatzea zaila izan daiteke, ekoizpenaren geldialdia eta kostuak handitzea eraginez, edo kanporatzean kaltetu egin daiteke.
Segurtasun neurrien garrantzia ezin da gehiegizkoa izan injekzio-moldaketa prozesuan. Zauriak saihesteko, langileek babes-ekipoak erabili behar dituzte, hala nola eskularruak eta segurtasun-betaurrekoak, urtutako plastikoa oso tenperatura altuetara iristen baita, batzuetan 300 graduraino, eta zipriztintzeko ahalmena duelako. Funtsezkoa da operadoreek funtzionamendu-prozedura seguruei buruzko prestakuntza egokia jasotzea.
Eramateko
Garrantzitsua da Txinara kanpo-kontratazioan parte hartzen duten faktore guztiak arretaz kontuan hartzea, logistika, bidalketa-kostuak eta hornikuntza-katean izan dezaketen eragina barne.
Entzute handiko eta esperientziadun hornikuntzako bazkide batekin lan eginez, DJmoldnig-ek zure enpresari lagun diezaioke azpikontratazio esperientzia leun eta arrakastatsua ziurtatzen.