
تولید قالب تزریقی
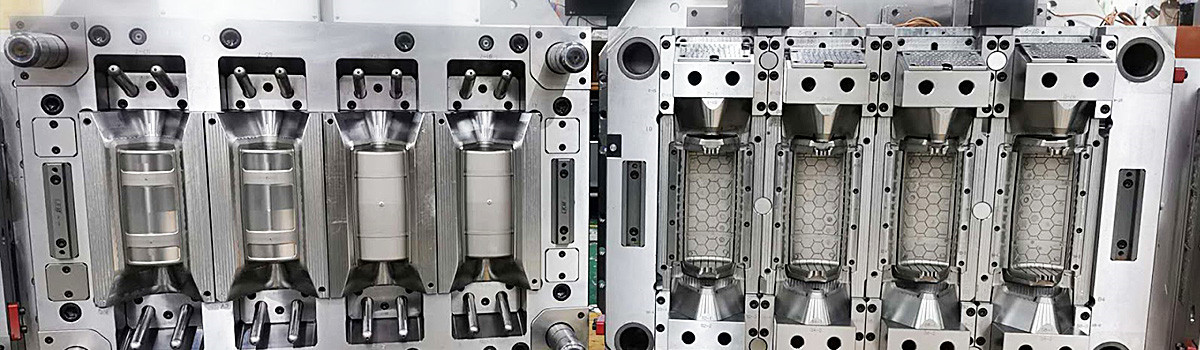
پلاستیک ها موادی هستند که معمولا برای محصولات در صنایع مختلف استفاده می شود. اسباببازیها، قطعات خودرو، وسایل پزشکی، ابزار و موارد دیگر همگی از پلاستیک ساخته شدهاند. بسیاری از اقلام پلاستیکی که ما در زندگی روزمره با آنها روبرو می شویم با دستکاری رزین ذوب شده در یک طرح مشخص با فرآیند تولید به نام قالب گیری تزریق پلاستیک تولید می شوند. این فرآیند بسیار کارآمد میتواند قطعات را در اندازهها و اشکال مختلف بسازد و میتواند یک قطعه را چندین بار با استفاده از یک قالب تکرار کند. در قلب این فرآیند قالب قرار دارد که به آن ابزارسازی نیز میگویند. فرآیند تولید قالب با کیفیت بالا برای تولید قطعات با کیفیت و در عین حال حفظ عملکرد مقرون به صرفه ضروری است. با سرمایه گذاری در ساخت قالب با کیفیت بالا، کیفیت قطعه بالا می رود و هزینه های کلی پروژه کاهش می یابد.
مراحل فرآیند قالب گیری تزریقی
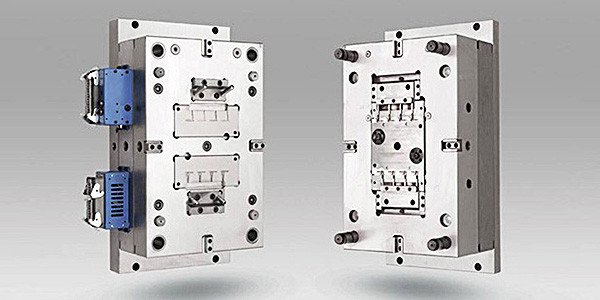
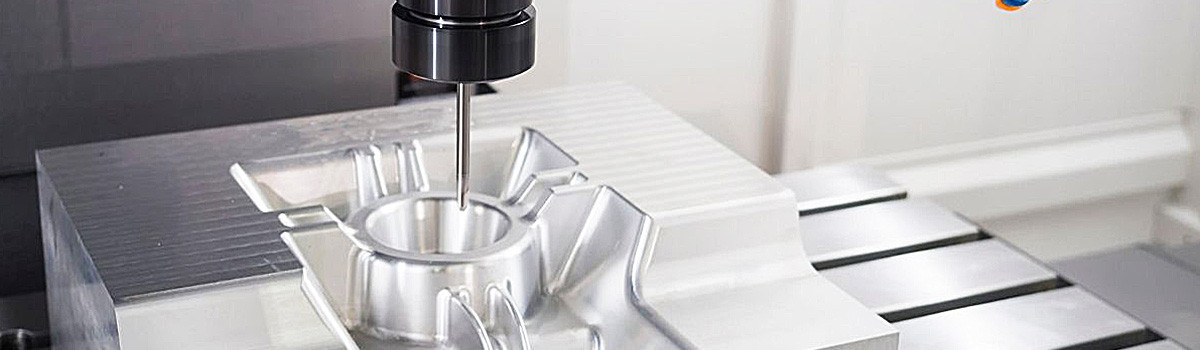
قالب گیری تزریقی یکی از رایج ترین فرآیندهای تولیدی است که برای تولید کالاهای پلاستیکی استفاده می شود. این یک فرآیند با تقاضای بالا است که می تواند همان قسمت را هزاران بار تکرار کند. این فرآیند با یک فایل طراحی به کمک کامپیوتر (CAD) شروع می شود که حاوی یک کپی دیجیتالی از قطعه است. سپس فایل CAD به عنوان مجموعه ای از دستورالعمل ها برای کمک به فرآیند ساخت قالب استفاده می شود. قالب یا ابزار معمولاً از دو تکه فلز ساخته می شود. یک حفره به شکل قطعه در هر طرف قالب بریده می شود. این قالب معمولا از آلومینیوم، فولاد یا آلیاژ ساخته می شود.
بعد از تولید قالب، مرحله بعدی انتخاب مواد پلاستیکی مناسب است. انتخاب مواد به نحوه استفاده از قسمت نهایی بستگی دارد. مواد پلاستیکی دارای ویژگی های مختلفی هستند که باید در نظر گرفته شوند. این شامل تمام ظاهر و احساس و همچنین مقاومت در برابر مواد شیمیایی، گرما و سایش است. برای کسب اطلاعات بیشتر در مورد مواد پلاستیکی موجود برای قالب گیری تزریقی، با کارشناسان DJmolding صحبت کنید.
ماده انتخاب شده به عنوان یک گلوله پلاستیکی شروع می شود که به داخل قیف دستگاه قالب گیری تزریقی وارد می شود. گلوله ها راه خود را از طریق یک محفظه گرم می کنند که در آنجا ذوب می شوند، فشرده می شوند و سپس به داخل حفره قالب تزریق می شوند. پس از خنک شدن قسمت، دو نیمه قالب باز می شود تا قطعه خارج شود. سپس دستگاه ریست می شود تا فرآیند دوباره شروع شود.
از چه موادی برای ساخت قالب استفاده می شود؟
تولید قالب با فولاد، آلومینیوم یا آلیاژ انجام می شود. DJmolding از فولاد با کیفیت بالا برای ساخت قالب استفاده می کند. تولید قالب فولادی کمی گرانتر از استفاده از آلومینیوم یا آلیاژ است. هزینه بالاتر معمولاً با طول عمر بسیار بیشتر قالب های فولادی جبران می شود. قالبهای آلومینیومی اگرچه تولید ارزانتر هستند، اما به اندازه فولاد دوام نمیآورند و باید مرتباً تعویض شوند. قالب های فولادی معمولاً بیش از صد هزار چرخه دوام خواهند داشت. قالب های آلومینیومی به دفعات بیشتری نیاز به تعویض دارند. تولید قالب فولادی می تواند طرح های بسیار پیچیده ای را به همراه داشته باشد که با آلومینیوم قابل دستیابی نیستند. قالب های فولادی را نیز می توان با جوشکاری تعمیر یا اصلاح کرد. اگر قالب آسیب ببیند یا تغییراتی داشته باشد، قالب های آلومینیومی باید از ابتدا ماشین کاری شوند. قالب های فولادی با کیفیت بالا را می توان در هزاران، صدها هزار و گاهی تا یک میلیون چرخه استفاده کرد.
اجزای قالب تزریق
اکثر قالب های تزریق از دو قسمت تشکیل شده اند - یک سمت A و یک سمت B، یا حفره و هسته. سمت حفره معمولاً بهترین سمت است در حالی که نیمه دیگر، هسته، دارای برخی عیوب بصری از پین های اجکتور است که قسمت تمام شده را از قالب بیرون می راند. قالب تزریق همچنین شامل صفحات نگهدارنده، جعبه اجکتور، میله اجکتور، پین های اجکتور، صفحات اجکتور، بوش اسپرو و یک حلقه مکان یابی است.
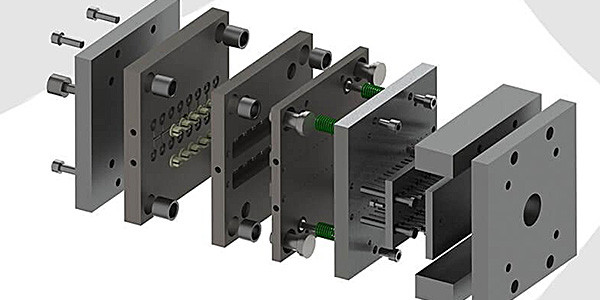
قالب گیری تزریقی یک فرآیند تولیدی با تعداد زیادی قطعات متحرک است. در زیر لیستی از اصطلاحات وجود دارد که بسیاری از قطعات لازم برای تولید قالب و قالب گیری تزریقی را توصیف می کند. ابزار از چندین صفحه فولادی در یک قاب تشکیل شده است. قاب قالب در دستگاه قالب گیری تزریقی قرار می گیرد و با گیره در جای خود نگه می دارد. برش قالب تزریقی که از کناره دیده می شود، شبیه ساندویچی با لایه های مختلف است. برای لیست کامل اصطلاحات، واژه نامه قالب گیری تزریقی ما را بررسی کنید.
قاب قالب یا پایه قالب: مجموعهای از صفحات فولادی که اجزای قالب، از جمله حفرهها، هستهها، سیستم راهگاه، سیستم خنککننده و سیستم تخلیه را در کنار هم نگه میدارد.
یک صفحه: نیمی از قالب فلزی. این صفحه حاوی قطعات متحرک نیست. میتواند شامل حفره یا هسته باشد.
صفحه B: نیمه دیگر قالب فلزی. این صفحه حاوی قطعات متحرک یا فضایی است که به قطعات متحرک اجازه میدهد تا با قطعه نهایی - معمولاً پینهای پران - در تعامل باشند.
صفحات نگهدارنده: صفحات فولادی درون قاب قالب که در طول فرآیند قالبگیری، پایداری را فراهم میکنند.
جعبهی بیرونانداز: شامل سیستم بیرونانداز است که برای بیرون راندن قطعهی نهایی از قالب استفاده میشود.
صفحات پران: یک صفحه فولادی که شامل میله پران است. صفحه پران پس از قالبگیری برای بیرون راندن محصول نهایی حرکت میکند.
میله پران: بخشی از صفحه پران. پینهای پران به میله پران متصل هستند.
پینهای بیرونانداز: پینهای فولادی که با قطعه نهایی تماس پیدا میکنند و آن را از قالب بیرون میرانند. جای پینهای بیرونانداز روی برخی از قطعات قالبگیری تزریقی قابل مشاهده است، که معمولاً یک اثر گرد در پشت قطعه است.
بوش اسپرو: قطعه اتصال بین قالب و دستگاه قالبگیری تزریقی که رزین مذاب از آنجا وارد حفره قالب میشود.
اسپرو (Sprue): نقطهای روی قاب قالب که رزین مذاب از آنجا وارد حفره قالب میشود.
حلقهی مکانیاب: حلقهی فلزی که اتصال صحیح نازل دستگاه قالبگیری تزریقی را با بوش اسپرو تضمین میکند.
حفره یا حفره قالب: فرورفتگی مقعر در قالب، که معمولاً سطح بیرونی قطعه قالبگیری شده را تشکیل میدهد. قالبها بسته به تعداد این فرورفتگیها، به صورت تک حفرهای یا چند حفرهای نامگذاری میشوند.
هسته: فرورفتگی محدب در قالب، که معمولاً سطح داخلی قطعه قالبگیری شده را تشکیل میدهد. این قسمت برجسته قالب است. این قسمت برعکس حفره قالب است. رزین مذاب همیشه به داخل حفره فشار داده میشود و فضای خالی را پر میکند. رزین مذاب در اطراف هسته برجسته تشکیل میشود.
سیستم راهگاه یا راهگاه: کانالهایی درون قالب فلزی که به رزین مذاب اجازه میدهند از راهگاه به حفره یا حفره به حفره جریان یابد.
دروازه: انتهای یک راهگاه که رزین ذوب شده از آنجا وارد حفره قالب میشود. طرحهای مختلف دروازه برای کاربردهای مختلف وجود دارد. انواع دروازههای رایج شامل پین، پره، فن، لبه، دیسک، فن، تونل، موز یا بادام هندی و اسکنه است. طراحی و محل قرارگیری دروازه از ملاحظات مهم قبل از شروع فرآیند تولید قالب است.
سیستم خنککننده: مجموعهای از کانالها در پوسته بیرونی قالب. این کانالها سیالی را برای کمک به فرآیند خنکسازی به گردش در میآورند. قطعاتی که به طور نامناسب خنک شدهاند ممکن است انواع عیوب سطحی یا ساختاری را نشان دهند. فرآیند خنکسازی معمولاً بخش عمدهای از چرخه قالبگیری تزریقی را تشکیل میدهد. کاهش زمان خنکسازی میتواند به طور قابل توجهی راندمان قالب را بهبود بخشیده و هزینه را کاهش دهد. شرکت Fathom سیستم خنککننده Conformal را برای بسیاری از کاربردهای قالبگیری تزریقی ارائه میدهد که راندمان قالب را تا 60٪ افزایش میدهد.
تولید قالب DJmolding برای فرآیندهای مختلف قالب گیری
فرآیند قالب گیری تزریق پلاستیک را می توان برای پاسخگویی به نیازهای مختلف و پیچیده تنظیم کرد. در حالی که برای تولید حجم زیادی از قطعات پلاستیکی ساده ایده آل است، می توان از آن برای ایجاد قطعات فوق العاده پیچیده با هندسه یا مجموعه های پیچیده نیز استفاده کرد.
قالب چند حفرهای یا خانوادگی - این قالب دارای چندین حفره در یک قاب قالب واحد است که با هر چرخه تزریق چندین قطعه مشابه یا مرتبط را تولید میکند. این یک روش ایدهآل برای افزایش حجم تولید و کاهش قیمت هر قطعه است.
قالبگیری تزریقی - این روش قالبگیری تزریقی برای ساخت قطعات ساخته شده با دو نوع پلاستیک مختلف استفاده میشود. یک مثال خوب از این مورد میتواند بدنه دریل قابل حمل یا دسته بازی با پوسته بیرونی سخت با دستههای نرم و لاستیکی باشد. قطعهای که قبلاً قالبگیری شده است، دوباره در قالب مخصوصی قرار داده میشود. قالب بسته میشود و یک لایه دوم از پلاستیک متفاوت روی قطعه اصلی اضافه میشود. این یک فرآیند ایدهآل برای زمانی است که دو بافت مختلف مورد نظر باشد.
قالبگیری تزریقی - فرآیند قالبگیری تزریقی که امکان ترکیب قطعات فلزی، سرامیکی یا پلاستیکی را در قطعه نهایی فراهم میکند. قطعات فلزی یا سرامیکی در قالب قرار میگیرند و سپس پلاستیک ذوب شده به داخل قالب تزریق میشود تا قطعهای یکپارچه از دو ماده مختلف ایجاد شود. قالبگیری تزریقی برای کاربردهای خودرو ایدهآل است زیرا روشی نوآورانه برای کاهش وزن و کاهش مواد گرانقیمت مانند فلز است. به جای اینکه کل قطعه از فلز ساخته شود، فقط قطعات اتصال باید فلزی باشند در حالی که بقیه قطعه از پلاستیک ساخته میشود.
قالبگیری تزریقی همزمان - دو پلیمر مختلف به صورت متوالی یا همزمان به داخل یک حفره تزریق میشوند. این فرآیند میتواند برای ایجاد قطعاتی با پوستهای از یک نوع پلاستیک و هستهای از نوع دیگر استفاده شود.
قالبگیری دیواره نازک - نوعی از قالبگیری تزریقی که بر زمان چرخه کوتاهتر و بهرهوری بالاتر برای تولید قطعات پلاستیکی نازک، سبک و ارزان تمرکز دارد.
تزریق لاستیک - لاستیک با استفاده از فرآیندی مشابه قالبگیری تزریقی پلاستیک به قالب تزریق میشود. قطعات لاستیکی برای قالبگیری تزریقی موفق به فشار بیشتری نیاز دارند.
تزریق سرامیک - فرآیند قالبگیری تزریقی با استفاده از مواد سرامیکی. سرامیک یک ماده طبیعی سخت و از نظر شیمیایی بیاثر است که در صنایع مختلف مورد استفاده قرار میگیرد. تزریق سرامیک به چندین مرحله اضافی نیاز دارد؛ از جمله پخت یا پخت قطعات تازه قالبگیری شده برای اطمینان از دوام مشخص.
قالبگیری تزریقی پلاستیک با فشار پایین - قطعات پلاستیکی که در فشارهای پایینتر تولید میشوند. این روش به ویژه برای کارهایی که نیاز به کپسوله کردن قطعات ظریف دارند، مانند قطعات الکترونیکی، مفید است.
برای اطلاعات بیشتر در مورد قالب گیری تزریق پلاستیک با DJmolding تماس بگیرید. تیم متخصص ما می تواند به شما در پروژه قالب تزریق پلاستیک شما کمک کند.