
Tapaus Intiassa
DJmolidngin muotti ruiskupuristuspalvelussa intialaisille yrityksille
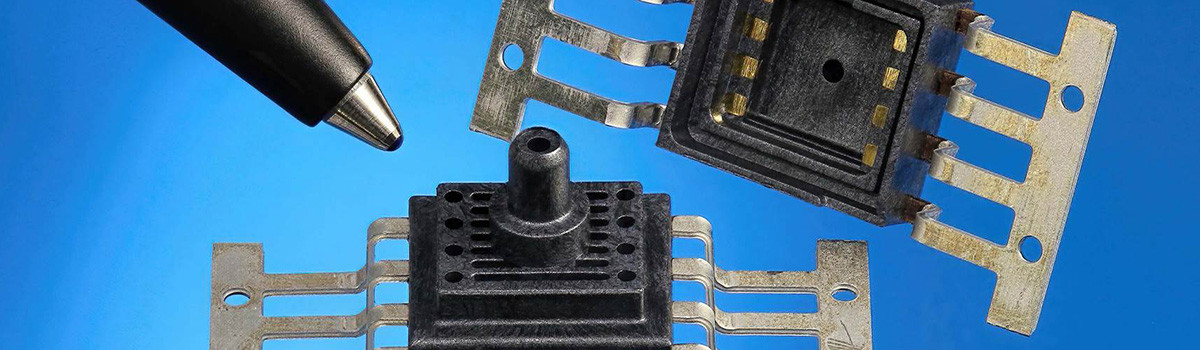
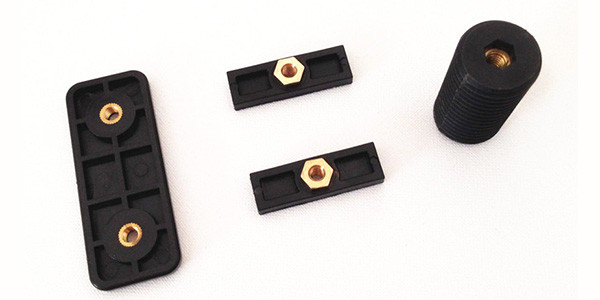
Muotti on yleensä eräänlainen muotti, joka valmistaa muttereita, metalliosia tai kovia muoviosia, jotka on kiinnitetty onteloiden sisään ruiskuvalua varten.
DJmolding tarjoaa ruiskupuristuspalvelua Intian markkinoille, ja valmistamme paljon terävalujen muoviosia eri toimialoille, erityisesti kodinkoneiden valmistajille. Jotkut intialaiset kodinkoneiden valmistajat ostavat DJ-muovauksen muoviosia pitkäksi aikaa. Meillä on erittäin hyvä kumppanuus näiden intialaisten yritysten kanssa.
Aseta mutterit ruiskuvalu: mutterien materiaali voi olla ruostumatonta terästä, kuparia, pronssia ja terästä, yleensä käytetään kuparimuttereita. Kupari on helppo uurrettava, mikä auttaa pähkinöitä ja muovia tarttumaan paremmin. Mutterin sisäreikien toleranssia tulee säätää 0.02 mm:n sisällä, muuten se aiheuttaa helposti välähdyksen, jos toleranssi ylittää 0.02 mm. Muottiasennuksessa on koottava mutterit asennustappeihin testausta varten. Jos se on tiukka mutterien ja tappien välissä, osan irrottaminen on vaikeaa ja aiheuttaa irrotusjälkiä tai tarttumisongelmia. Jos se on löysä, se aiheuttaa salaman.
Aseta metalliosien ruiskuvalu:
Metalliosat voivat olla ruostumatonta terästä, alumiinia, kuparia, terästä jne. Metalliosien toleranssia tulee säätää 0.02 mm:n sisällä, muuten materiaalia on vaikea tiivistää ja salama on helppo saada. Metalliosien pinta-alaa ei voi suunnitella liian suureksi.
Jos metalliosien täyttöala on liian suuri, olisi erittäin vaikea saavuttaa täydellistä ruiskutusta, koska metalliosien välillä on suuri lämpötilaero. Metalliosien paikat suunnitellaan yleensä onteloon, koska onkalo ei liiku, mikä auttaa välttämään metalliosien irtoamisen aiheuttamia välähdyksiä (vakavissa tapauksissa voi vahingoittaa hometta). Tietyissä tapauksissa metalliosien paikat voidaan suunnitella vain tuotteen ytimeen tai sivupintaan.
Aseta kova muovi ruiskuvalu:
Valitse yleensä kovat muovit, joilla on korkea sulamispiste, kuten PEEK, PA66+30GF, PP+30GF, PA12+30GF, PPS….. jne. Näiden kovien muovien toleranssin tulee olla tarkka. Tiivistysalueella ei voi olla vikoja, kuten kutistumista, kolhua ja muodonmuutoksia. Muottiasennuksessa kova muovi tulee laittaa muotin sisään testausta varten ja jättää 0.05–0.1 mm esipuristamaan tiivistysalueen ympärille paremman tiivistyksen saavuttamiseksi.
Kovaa muoviosaa ei saa suunnitella liian suureksi viljelyalaksi, mikä aiheuttaa lämpötilaeron ja vaikeuttaa materiaalin täyttämistä ruiskutuksessa. Kiinnitä kova muoviosa yleensä ontelon sivuun, koska ontelo ei liiku, jotta vältetään välähdys tai jopa vaurioittava hometta muotin liikkuessa. Erityistapauksissa metalliosien paikat voidaan suunnitella vain tuotteen ytimeen tai sivupintaan.
Suunnittele avainkohdat
1. Suunnittele kutistuma mutterilla varustetuille tuotteille, kun taas ei tarvitse suunnittelukutistusta tuotteille, joissa on metalliosat ja kovamuoviosat. Muokkaa tuotteiden kokotoleranssia mediaaniin niillä alueilla, jotka vaativat tiukkaa toleranssia.
2. Käytä muotin suunnittelussa yleensä muottipohjaa, jossa on vakionappipisteportti, ja toissijaisessa injektiossa aseta lisäosat onteloon niin paljon kuin mahdollista. Kun kiinnität sisäosat onteloon, harkitse kuinka tehdä osa, joka jää ytimeen ruiskupuristuksen jälkeen, tällä tavalla osa voidaan irrottaa. Lisää yleensä elastisia lohkoja onteloon ja elastista liimaa, jotta osa pysyy ytimessä. Joustopalojen ja liiman välinen etäisyys ei saa olla liian suuri, muuten kimmovoima aiheuttaa kovien muovi- tai metalliosien muodonmuutoksia. Etäisyys suunnitellaan yleensä 2 mm:n sisällä ja lisää sopivasti elastisten lohkojen ja elastisen liiman määrää, kun metalli- tai kovamuoviosien pinta-ala on suhteellisen suuri.
3. Materiaalin paksuus on paras 1.3–1.8 mm (noin 1.5 mm on paras), jos ei, sinun on tarkistettava tuotepiirustukset ja ehdotettava asiakasta muokkaamaan sitä. Jos materiaalin paksuus on ohuempi kuin 1.3 mm, on materiaalin täyttäminen vaikeaa, kun taas materiaalin paksuus on yli 1.8 mm, kutistuminen on helppoa tuotannossa.
4. Portti on erittäin tärkeä homeessa. Porttipisteen materiaalitäyttötasapaino tulee ottaa täysin huomioon. Kun materiaalia valuu alueelle, jossa metalli- tai kovamuoviosat on kiinnitetty, materiaalin täyttönopeus ja paine laskevat, koska terien vastus ja lämpötilaerot ovat.
5. Muotinpoistojärjestelmässä on otettava huomioon poiston tasapaino tai muodonmuutos tapahtuu poistamisen jälkeen. Jos osia ei voida poistaa tasapainossa, on harkittava romahtamista tasapaino-ongelman parantamiseksi rakenteen suunnittelussa.
6. Osien ulkonäön pätevyyden varmistamiseksi ruiskupuristuksessa työnnettyjen osien ulkonäön tulee olla kovaa muovia, johon on lisätty ABS tai PMMA. Jos ylimuotissa on liukutiiviste, suunnittele liukukappaleet onteloon mahdollisimman paljon, koska ontelolevyt helpottavat muottiin sovittamista.
7. Tiivistyksen SA (saumanvara) lujuuden varmistamiseksi kahdesti ruiskupuristetulla tuotteella tiivisteen SA leveyden tulee olla vähintään 0.8 mm. Toissijaisen ruiskutusmateriaalin ollessa kovaa muovia, tiivisteen SA leveyden tulee olla vähintään 1.0 mm, muuten asiakkaan on ehdotettava tuotteen muuntamista.
8.Muotin suunnittelussa meidän tulee ottaa ruiskuvalukoneet huomioon tuotannossa nähdäksemme, minkä tyyppisen koneen se käyttää, pysty- vai vaakasuoraan. On ehdotettu, että älä suunnittele liian montaa onteloa, etenkään homeille, joissa on kylmäkanavat, koska liian monet ontelot tekevät juoksijasta pidemmän, mikä kuluttaa materiaalia ja on myös haitallista tehokkaan ruiskutuksen saavuttamiseksi. Ruiskuvalukoneeseen sopivaksi tulee miettiä, onko se kompakti ja tuotejärjestelyjen kannalta kohtuullinen. Tuotteet tulee kiinnittää, jotta tuotteet ovat aina samassa tilanteessa muottiin laittaessaan. Toinen tapa on suunnittelureaktiojärjestelmä, joka varoittaa, jos osa ei ole oikeassa paikassa ennen muotin sulkeutumista, mikä auttaa pysäyttämään muotin sulkeutumisen. Näin osat ovat samassa tilanteessa muotissa, mikä nostaa ruiskuvalussa päteviä nostoja ja tuotantotehokkuutta.
9. Terästuki on suunniteltava, koska muotin ruiskutusalue kestää suurta painetta ruiskuttaessa (on muodoltaan ja kooltaan 5-10 mm suurempi kuin osan vastaava). Ei saa jättää rakoa osien väliin ylimuovausalueen ympärillä, muuten osa on epäkunnossa toissijaisen ruiskutuksen jälkeen. Osien, joissa ei ole SA:ta (saumanvaraa), on kiinnitettävä paljon enemmän huomiota tähän näkökohtaan.
10. Ilmalaukaisu on helppoa Ruiskupuristus tapahtuu helposti, joten ilmanpoistoa on harkittava täysin muotin suunnittelussa. Kaikissa umpikulmissa ja pitkän matkan vesilinjan asennoissa tulee suunnitella tuuletusreiät kovaan muoviosaan, koska on paljon vaikeampaa täyttää materiaalia umpikulmissa.
11. Varmistaaksesi, että ruiskutettu materiaali ja pätevä työntövoima ovat täysin täytetty, yksi tapa on suunnitella alaleikkaukset osan kulmiin liimaustuloksen parantamiseksi ja osien kiinnittämiseksi tiukemmin.
12. Tiivistysalueella ja jakoviivan alueella emme saa irrottaa muotista ontelosta ja ytimestä, koska muotissa olevat puristuslinjat ja irrotettava veto aiheuttavat välähdystä muottiliitoksessa. Yritä irrottaa muotista LISS-OFF:lla.
Muottien porttikohtatyypit
Umpimuotin porttipiste voidaan suunnitella ohjaamaan kuumaa syöttökanavaventtiilin porttia, kuumaa syöttötappiporttia, tappiporttia, aliporttia, reunaporttia jne.
Kuuma syöttöventtiilin portti: hyvä likviditeetti, asennon valinta joustava, pieni porttipiste. Sopii massiiviseen tuotantoon ja tuotteille, joiden seinämäpaksuus on paksu. Voi auttaa säästämään materiaalia, ei materiaalihukkaa portille, lyhyt toimitusaika ja korkea laatu. Ainoa puute on pieni porttijälki.
Kuumavaluruiskulla varustettu tappiportti: hyvä likviditeetti, joustava asennonvalinta, pieni porttikohta. Sopii massiiviseen tuotantoon ja paksuseinäisille tuotteille. Voi auttaa säästämään materiaalia, ei portin materiaalihukkaa, lyhyt toimitusaika ja korkea laatu. Mutta siinä on virheitä, kuten 0.1 mm:n materiaalijäämiä porttikohdan ympärille ja helppo purseita. Portin kohdan ympärille on tehtävä urat jäljelle jäävän materiaalin peittämiseksi.
Pin-point-portti: joustava paikanvalinta, heikko likviditeetti, pitkä juoksijaväli, lyhyt porttikohta. Sopii pientuotantoon. Porttikohdan ympärillä on enemmän jätettä. Tarvitaan mekaanisia varsia porttikohdan kiinnittämiseen tuotannossa. Pitkä toimitusaika. Vika, jos porttikohdan ympärille jää 0.1–0.2 mm materiaalia. Jäljelle jäävän materiaalin peittämiseksi on tehtävä urat.
Väliportti: voidaan suunnitella onteloiden, ytimen, sivuseinien ja ulostyöntötappien rivoille. Porttikohdan valinta on joustavaa, valuportti irtoaa osasta automaattisesti, portin jälki on vähäistä. Viat: materiaalia on helppo vetää ulos portin pisteen ympäriltä, kuivumisjälkiä voi helposti jäädä portin kohtaan, materiaali on pyyhittävä pois käsin, portin pisteestä onteloihin syntyy paljon puristushäviöitä.
Reunaportti: sula muovi virtaa portin läpi, jakautuu tasaisesti sivusuunnassa, mikä vähentää jännitystä; vähentää ilman pääsyä onteloon ja estää juovien ja kuplien muodostumisen. Viat: valuportti ei irtoa osasta automaattisesti, jättää valujäljet osan reunoille, valuportin työstäminen tasaisiksi vaatii työkaluja. Reunaportti auttaa ruiskutuksen ja paineen pitämisen tasapainottamisessa, ja se sopii myös paineen pitämiseen ja syöttämiseen, mikä parantaa ilmajohtoja, virtausjälkiä jne.
Muottien käsittely ja asennus
1. Selvitä muotin käsittelytekniikka ennen käsittelyä. Valitse korkean tarkkuuden työstökoneet, nopea kone, hidassyöttöinen NC-langanleikkauskone, peili-EDM (sähköpurkauskoneistus) jne.
2. Suunnittele 0.05-0.1 mm jäljellä esipuristuskohtaan.
3. Huomioi muottipohjan käsittelyn tarkkuusvaatimukset, tarkista toleranssi muotin pohjan hankkimisen jälkeen äläkä käytä sitä, jos toleranssi on epäpätevä.
4. Laita mutterit, metalliosat ja kovat muoviosat muotin sisään muottiin kiinnitystä varten. Jos löydät ongelmia muottiasennuksessa, tarkista mutterit, metalliosat, kovat muoviosat ja muotit nähdäksesi, mikä niistä on viallinen. Käsittele osa piirustuksen mukaan mahdollisimman pitkälle, mikä auttaa jäljittämään tietoja tulevaisuudessa.
5. Hiomakonetta ei voi käyttää muottien asentamiseen. Käänny koneiden puoleen korjausta varten, jos muottien kiinnitys ei ole hyvä.
6.Tee toimintatestaus ennen koetta, vältä kokoonpanon epäonnistumista ja virheellistä kokoonpanoa. Virheellinen kokoonpano vaurioittaa muotin pohjaa.
Muottien testaus välimuotille
1. Muotitestauksessa on tiedettävä selkeästi muotin avaus-, sulkemis- ja irrotusjaksot. Ymmärtää metalliosien ja kovien muoviosien rakenteelliset ominaisuudet ja ominaisuudet.
2.Tiedä selkeästi asiakkaan tarvitsema näytemäärä, valmista riittävästi muttereita, metalliosia ja kovaa muovia, koska se tarvitsee monia näytteitä muottitestauksessa.
3. Huomaa, voidaanko muotia testata ilman muttereiden, metalliosien tai kovien muovien lisäyksiä. Jos muttereita, metalliosia ja kovia muoveja ei ole koottu muottiin, osassa voi olla vikoja, kuten muottiin tarttuminen tai lyhenne.
4. Monissa tapauksissa vesirajalevyä on säädettävä muotissa, mutta joskus se ei voi säätää vesiviivalevyä jossain muotissa niiden rakenteen perusteella, tai mikä vielä pahempaa, muotti on juuttunut voimakkaasti kiinni ja sitä on muokattava tai muotti on vaurioitunut avaaminen.
5. Muotitestauksessa voi ilmetä ongelmia, kuten lyhyitä laukauksia, lentomatkoja, välähdyksiä tai muottiin tarttumista. Jos ongelmat voidaan todentaa ruiskuvalukoneella, on parempi ratkaista se.
DJmoldingilla on yli 10 vuoden teräpuristuskokemus, jos sinulla on kysyttävää, ota meihin yhteyttä.