
射出成形金型の製造
プラスチックは、さまざまな業界の製品に一般的に使用される材料です。 おもちゃ、自動車部品、医療機器、工具などはすべてプラスチックで作られています。 私たちが日常生活で目にするプラスチック製品の多くは、プラスチック射出成形と呼ばれる製造プロセスにより、溶融した樹脂を所定のデザインに操作することによって製造されます。 この非常に効率的なプロセスにより、さまざまなサイズや形状の部品を作成でき、同じ金型を使用して同じ部品を何度も複製できます。 このプロセスの中心となるのは、ツールとも呼ばれる金型です。 高品質の金型製造プロセスは、コスト効率の高いパフォーマンスを維持しながら高品質の部品を製造するために不可欠です。 高品質の金型製造に投資すると、部品の品質が向上し、プロジェクト全体のコストが下がります。
射出成形プロセスの手順
射出成形は、プラスチック製品の製造に使用される最も一般的な製造プロセスの XNUMX つです。 これは、同じ部品を何千回も再現できる要求の高いプロセスです。 このプロセスは、部品のデジタル コピーを含むコンピューター支援設計 (CAD) ファイルから始まります。 CAD ファイルは、金型の製造プロセスを支援する一連の指示として使用されます。 型またはツールは通常、XNUMX つの金属片から作られます。 部品の形状に合わせたキャビティが金型の各側面に切り込まれます。 この型は通常、アルミニウム、鋼、または合金で作られています。
金型の製作が完了したら、次のステップは適切なプラスチック材料を選択することです。 材料の選択は、最終部品がどのように使用されるかによって決まります。 プラスチック材料には、考慮すべきさまざまな特性があります。 これには、あらゆる外観と感触だけでなく、耐薬品性、耐熱性、耐摩耗性も含まれます。 射出成形に利用できるプラスチック材料の詳細については、DJmolding の専門家にお問い合わせください。
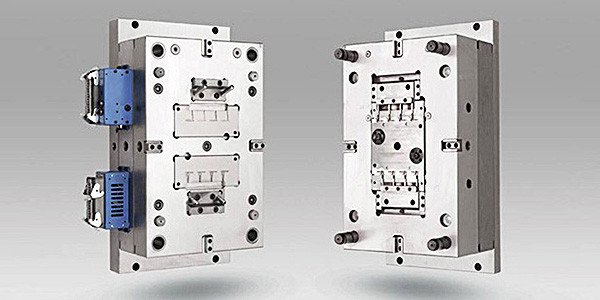
選択された材料は、射出成形機のホッパーに供給されるプラスチック ペレットとして始まります。 ペレットは加熱されたチャンバーを通過し、そこで溶融、圧縮されて金型キャビティに射出されます。 部品が冷えると、金型の XNUMX つの半分が開いて部品が取り出されます。 その後、マシンがリセットされてプロセスが再開されます。
金型の製作に使用される材料は何ですか?
金型の製造は鋼、アルミニウム、または合金で行われます。 DJmolding は金型製造に高品質の鋼材を使用しています。 鋼製金型の製作は、アルミニウムや合金を使用するよりも若干高価になります。 通常、コストが高くても、鋼製金型の寿命がはるかに長くなることで相殺されます。 アルミニウム型は製造コストが安いものの、鋼鉄ほど寿命が短く、頻繁に交換する必要があります。 スチール金型は通常、XNUMX 万サイクルをはるかに超えて耐久します。 アルミニウムの金型は、より頻繁に交換する必要があります。 スチール製の金型の製造では、アルミニウムでは実現できない非常に複雑なデザインを実現できます。 鋼製の型を溶接で修理・改造することも可能です。 アルミニウム金型は、金型が損傷した場合や変更に対応するために、最初から機械加工する必要があります。 高品質の鋼製金型は、数千回、数十万回、場合によっては最大 XNUMX 万回のサイクルで使用できます。
射出成形金型部品
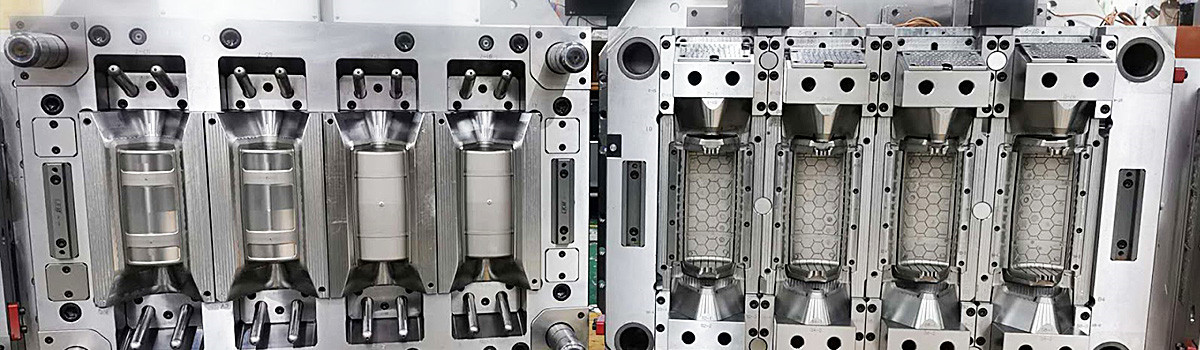
ほとんどの射出成形金型は、A 面と B 面、またはキャビティとコアの XNUMX つの部分で構成されています。 通常、キャビティ側が最良の側ですが、残りの半分であるコアには、完成品を金型から押し出すエジェクター ピンによる視覚的な欠陥がいくつかあります。 射出成形金型には、サポート プレート、エジェクター ボックス、エジェクター バー、エジェクター ピン、エジェクター プレート、スプルー ブッシュ、および位置決めリングも含まれます。
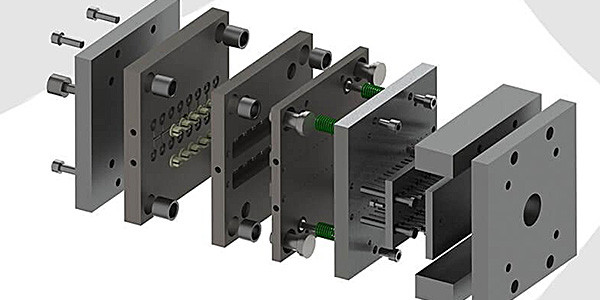
射出成形は、多くの可動部品を伴う製造プロセスです。 以下は、金型の製造と射出成形に必要な部品の多くを説明する用語のリストです。 工具はフレーム内の複数の鋼板で構成されています。 金型フレームは射出成形機に配置され、クランプで所定の位置に保持されます。 射出成形金型の一部を横から見ると、さまざまな層を重ねたサンドイッチのように見えます。 用語の完全なリストについては、射出成形用語集をご覧ください。
金型フレームまたは金型ベース:キャビティ、コア、ランナーシステム、冷却システム、および射出システムなど、金型部品を一体的に保持する一連の鋼板。
プレート:金属金型の片側。このプレートには可動部品は含まれません。キャビティまたはコアのいずれかを形成できます。
Bプレート:金属金型のもう一方の半分。プレートには可動部品、または可動部品が完成品と相互作用するためのスペース(通常はエジェクタピン)が設けられている。
サポートプレート:金型フレーム内部にある鋼板で、成形工程中の安定性を確保する。
エジェクターボックス:成形品を金型から押し出すためのエジェクターシステムを内蔵しています。
エジェクタープレート:エジェクターバーを内蔵した鋼板。成形後、エジェクタープレートが移動して完成品を排出する。
エジェクターバー:エジェクタープレートの一部。エジェクターピンはエジェクターバーに接続されています。
エジェクタピン:成形品に接触して金型から押し出す鋼鉄製のピン。射出成形品の中には、エジェクタピンの跡が見られるものがあり、通常は部品の裏側に丸い刻印として現れます。
スプルーブッシング:金型と射出成形機をつなぐ部品で、溶融樹脂がキャビティに流入する部分です。
スプルー:溶融樹脂が金型キャビティに流れ込む、金型フレーム上の箇所。
位置決めリング:射出成形機のノズルがスプルーブッシングと適切に接合されることを保証する金属製のリング。
キャビティまたはダイキャビティ:金型内の凹状のくぼみで、通常は成形品の外面を形成する。金型は、このようなくぼみの数に応じて、シングルキャビティまたはマルチキャビティに分類される。
コア:金型内の凸状のくぼみで、通常は成形品の内面を形成します。これは金型の隆起部分であり、キャビティの逆の形状をしています。溶融樹脂は常にキャビティに押し込まれ、空間を満たします。溶融樹脂は隆起したコアの周囲に形成されます。
ランナーまたはランナーシステム:溶融樹脂がスプルーからキャビティへ、またはキャビティからキャビティへと流れることを可能にする、金属金型内の流路。
ゲート:溶融樹脂が金型キャビティに流入するランナーの端部。用途に応じて様々なゲート形状があります。一般的に使用されるゲートタイプには、ピンゲート、スポークゲート、ファンゲート、エッジゲート、ディスクゲート、トンネルゲート、バナナゲート(カシューゲート)、チゼルゲートなどがあります。ゲートの設計と配置は、金型製造工程を開始する前に重要な検討事項です。
冷却システム:金型の外殻に設けられた一連の流路。これらの流路は冷却を促進する流体を循環させます。冷却が不十分な部品は、様々な表面欠陥や構造欠陥を示す可能性があります。冷却プロセスは通常、射出成形サイクルの大部分を占めます。冷却時間を短縮することで、金型効率を大幅に向上させ、コストを削減できます。Fathomは、多くの射出成形用途向けにコンフォーマルクーリングを提供しており、金型効率を最大60%向上させることができます。
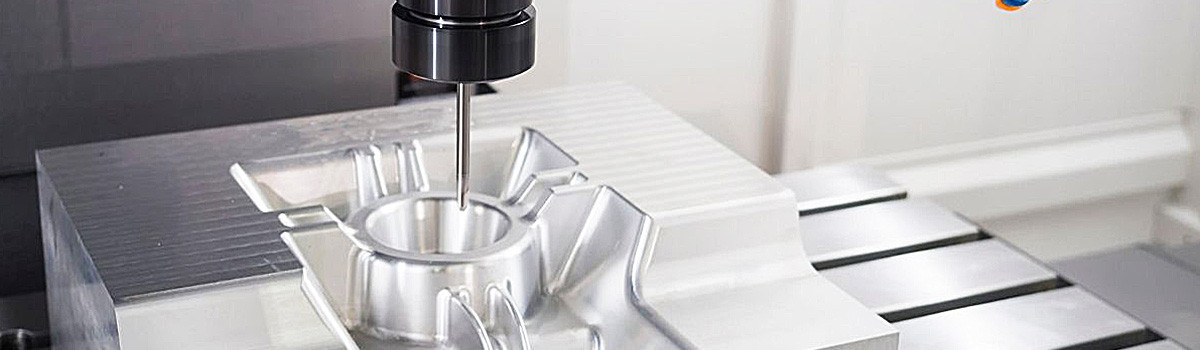
さまざまな成形プロセスに対応した DJmolding 金型の製造
プラスチック射出成形プロセスは、さまざまで複雑なニーズに合わせて調整できます。 単純なプラスチック部品を大量に製造するのに理想的ですが、複雑な形状やアセンブリを持つ非常に複雑な部品の作成にも使用できます。
マルチキャビティ金型またはファミリー金型– この金型は、単一の金型フレーム内に複数のキャビティを備えており、射出成形サイクルごとに同一または関連する部品を複数生産できます。これは、生産量を増やし、部品単価を下げるための理想的な方法です。
オーバーモールディング– この射出成形法は、2種類の異なるプラスチックを使用した部品を製造する際に用いられます。例えば、硬い外殻と柔らかいゴム製のグリップを備えた携帯型ドリル本体やゲームコントローラーなどが挙げられます。まず、成形済みの部品を専用の金型に挿入します。金型を閉じ、元の部品の上に異なるプラスチックの層を重ねます。この方法は、2種類の異なる質感を持たせたい場合に理想的です。
インサート成形とは、金属、セラミック、またはプラスチックの部品を最終製品に組み込むことができる射出成形プロセスです。金属またはセラミック部品を金型に配置し、溶融したプラスチックを金型に注入することで、2種類の異なる材料からなる継ぎ目のない部品が作られます。インサート成形は、軽量化と金属などの高価な材料の使用量削減を実現する革新的な方法であるため、自動車用途に最適です。部品全体を金属で作る代わりに、接続部分のみを金属にし、残りの部分はプラスチックで作ることができます。
共射出成形とは、2種類の異なるポリマーを順次または同時に金型キャビティに射出成形するプロセスです。このプロセスを用いることで、一方の種類のプラスチックでできた表面と、もう一方の種類のプラスチックでできた芯を持つ部品を製造することができます。
薄肉成形– 射出成形の一種で、サイクルタイムの短縮と生産性の向上に重点を置き、薄くて軽く、安価なプラスチック部品を製造する。
ゴム射出成形– ゴムは、プラスチック射出成形と同様のプロセスを用いて金型に注入されます。ゴム部品の射出成形を成功させるには、より高い圧力が必要です。
セラミック射出成形とは、セラミック材料を用いた射出成形プロセスです。セラミックは、本来硬く、化学的に不活性な材料であり、様々な産業で使用されています。セラミック射出成形では、成形品の耐久性を確保するために、焼結や硬化などの追加工程が必要となります。
低圧プラスチック射出成形– 低圧で製造されるプラスチック部品。電子機器など、繊細な部品を封止する必要がある用途に特に適しています。
プラスチック射出成形の詳細については、DJmolding にお問い合わせください。 当社の専門家チームがプラスチック射出成形プロジェクトをお手伝いします。