
შემთხვევა ინდოეთში
DJmolidng's Insert Mould in Injection Moulding Service ინდური კომპანიებისთვის
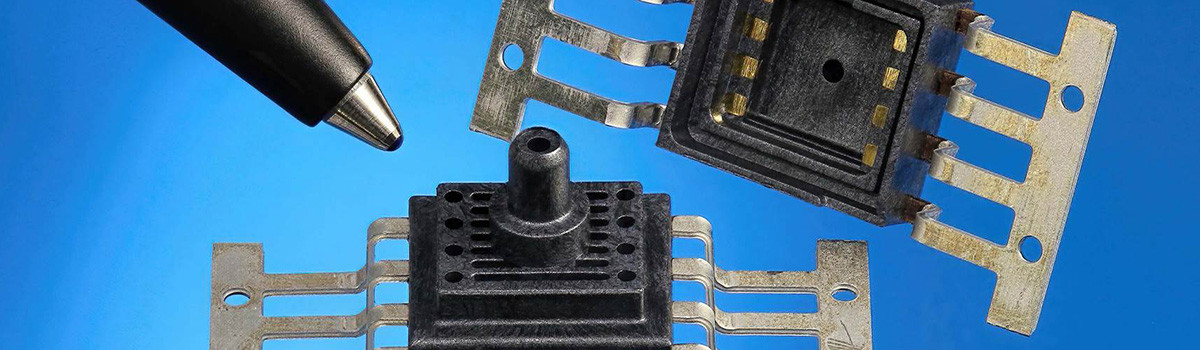
ჩასმა ფორმა ზოგადად არის ერთგვარი ფორმა, რომელიც ამზადებს თხილს, მეტალის ნაწილებს ან მყარ პლასტმასის ნაწილებს, რომლებიც ფიქსირდება ღრუებში ინექციური ჩამოსხმისთვის.
DJmolding გვთავაზობს ინდოეთის ბაზრისთვის ჩასმული mlod საინექციო ჩამოსხმის სერვისს და ჩვენ ვაწარმოებთ უამრავ პლასტმასის ნაწილებს სხვადასხვა ინდუსტრიისთვის, განსაკუთრებით საყოფაცხოვრებო ტექნიკის მწარმოებლებისთვის. საყოფაცხოვრებო ტექნიკის ზოგიერთი ინდოელი მწარმოებელი ყიდულობს ჩანართის ჩამოსხმის პლასტმასის ნაწილებს დიდი ხნის განმავლობაში DJmolding-დან. ჩვენ ძალიან კარგი პარტნიორობა გვაქვს ამ ინდოეთის კომპანიებთან.
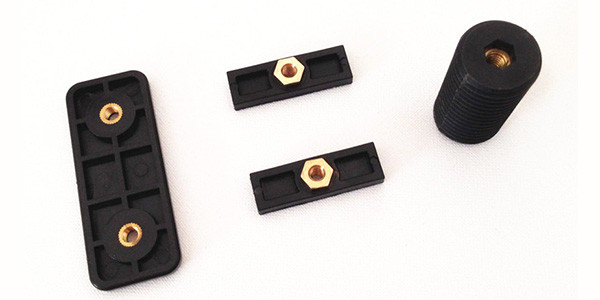
თხილის საინექციო ჩამოსხმის ჩასმა: თხილის მასალა შეიძლება იყოს უჟანგავი ფოლადი, სპილენძი, ბრინჯაო და ფოლადი, ჩვეულებრივ გამოიყენება სპილენძის კაკალი. სპილენძი ადვილად იკეცება, რაც თხილისა და პლასტმასის უკეთ შეჯახებას უწყობს ხელს. თხილის შიდა ხვრელის ტოლერანტობა უნდა კონტროლდებოდეს 0.02 მმ-ის ფარგლებში, წინააღმდეგ შემთხვევაში ადვილად გამოიწვიოს ციმციმი თუ ტოლერანტობა 0.02 მმ-ზე მეტია. ყალიბის მორგებაში, შესამოწმებლად საჭიროა თხილის შეკრება ჩასმა ქინძისთავებში. თუ ის მჭიდროდ არის მორგებული თხილსა და ქინძისთავებს შორის, რთული იქნება ნაწილის ამოგდება და გამოდევნის ნიშნები ან წებოვანი პრობლემები. თუ ის ფხვიერია, ეს გამოიწვევს ციმციმს.
ლითონის ნაწილების საინექციო ჩამოსხმის ჩასმა:
ლითონის ნაწილები შეიძლება იყოს უჟანგავი ფოლადი, ალუმინი, სპილენძი, ფოლადი ... და ა.შ. ლითონის ნაწილების ტოლერანტობა უნდა იყოს კონტროლირებადი 0.02 მმ-ის ფარგლებში, წინააღმდეგ შემთხვევაში ძნელია მასალის დალუქვა და ადვილია განათება. ლითონის ნაწილების ფართობი არ შეიძლება იყოს ძალიან დიდი.
თუ ლითონის ნაწილების შევსების ფართობი ძალიან დიდია, ძალიან რთული იქნება სრული ინექციის მიღწევა, როგორც დიდი ტემპერატურის განსხვავება ლითონის ნაწილებს შორის. ლითონის ნაწილების პოზიციები, როგორც წესი, კეთდება ღრუში, რადგან ღრუ არ მოძრაობს, რაც ხელს უწყობს ლითონის ნაწილების გადაადგილების დროს დაკარგვის შედეგად გამოსხივების თავიდან აცილებას (მძიმე შემთხვევაში შეიძლება დაზიანდეს ობის). კონკრეტულ შემთხვევებში, ლითონის ნაწილების პოზიციები შეიძლება დაპროექტდეს მხოლოდ პროდუქტის ბირთვში ან გვერდით ზედაპირზე.
ჩადეთ მყარი პლასტმასის საინექციო ჩამოსხმა:
ჩვეულებრივ აირჩიეთ მყარი პლასტმასები მაღალი დნობის წერტილით, როგორიცაა PEEK, PA66+30GF, PP+30GF, PA12+30GF, PPS…. და ა.შ. ამ მყარი პლასტმასების ტოლერანტობა ზუსტი უნდა იყოს. დეფექტები, როგორიცაა შეკუმშვა, ჩაღრმავება და დეფორმაცია, არ შეიძლება არსებობდეს დალუქვის ზონაში. ყალიბის დამონტაჟებისას, მყარი პლასტმასი უნდა ჩადოთ ყალიბში შესამოწმებლად და დარჩეს 0.05-0.1 მმ წინასწარ დაჭერით დალუქვის არეზე უკეთესი დალუქვის მისაღწევად.
მყარი პლასტმასის ნაწილი არ უნდა იყოს დაპროექტებული ძალიან დიდი ფართობით, რაც გამოიწვევს ტემპერატურის სხვაობას და გაართულებს მასალის შევსებას ინექციით. ჩვეულებრივ გააკეთეთ მყარი პლასტმასის ნაწილი დამაგრებული ღრუს გვერდით, რადგან ღრუ არ მოძრაობს, რათა თავიდან აიცილოთ ციმციმი ან თუნდაც დაუზიანებელი ობის ყალიბის მოძრაობაში. კონკრეტულ შემთხვევებში, ლითონის ნაწილების პოზიციები შეიძლება დაპროექტდეს მხოლოდ პროდუქტის ბირთვში ან გვერდით ზედაპირზე.
დიზაინის ძირითადი პუნქტები
1. შეიმუშავეთ შეკუმშვა პროდუქტებისთვის თხილის ჩანართებით, ხოლო არ არის საჭირო დიზაინის შეკუმშვა ლითონის ნაწილებით და მყარი პლასტმასის ჩანართებით. იმ ადგილებში, რომლებსაც მკაცრი ტოლერანტობა სჭირდებათ, შეცვალეთ პროდუქტის ზომის ტოლერანტობა მედიანამდე.
2. ჩვეულებრივ მიიღება ყალიბის საფუძველი სტანდარტული პინპოტიანი კარიბჭით ყალიბის დიზაინში და მეორადი ინექციის დროს ჩასმა ნაწილები ღრუში რაც შეიძლება მეტი. იმ პირობით, რომ ჩანართები ჩამონტაჟდება ღრუში, განიხილეთ, თუ როგორ უნდა გააკეთოთ ბირთვში დარჩენილი ნაწილი ინექციური ჩამოსხმის შემდეგ, ამ გზით შეიძლება ნაწილის ამოღება. ჩვეულებრივ დაამატეთ ელასტიური ბლოკები ღრუში და ელასტიური წებო, რათა ნაწილი დარჩეს ბირთვში. ელასტიურ ბლოკებსა და წებოს შორის მანძილი არ შეიძლება იყოს ძალიან დიდი, წინააღმდეგ შემთხვევაში ელასტიური ძალა გამოიწვევს მძიმე პლასტმასის ან ლითონის ნაწილების დეფორმაციას. მანძილი, როგორც წესი, განკუთვნილია 2 მმ-ის ფარგლებში და სათანადოდ გაზრდის ელასტიური ბლოკების და ელასტიური წებოს რაოდენობას, როდესაც ლითონის ან მყარი პლასტმასის ჩანართებს შედარებით დიდი ფართობი აქვს.
3. მასალის სისქე საუკეთესოა 1.3-1.8 მმ-ის ფარგლებში (დაახლოებით 1.5 მმ საუკეთესოა), თუ არა, საჭიროა შეამოწმოთ პროდუქტის ნახაზები და შესთავაზოთ მომხმარებელს მისი შეცვლა. თუ მასალის სისქე 1.3 მმ-ზე თხელია, ძნელია მასალის შევსება, ხოლო მასალის სისქე 1.8 მმ-ზე სქელია, შეკუმშვა ადვილია წარმოებაში.
4. კარიბჭე ძალიან მნიშვნელოვანია ყალიბში. კარიბჭის წერტილისთვის მასალის შევსების ბალანსი სრულად უნდა იქნას გათვალისწინებული. როდესაც მასალა მიედინება ლითონის ან მყარი პლასტმასის ნაწილების დამაგრების ადგილას, მასალის შევსების სიჩქარე და წნევა შემცირდება, რადგან ჩანართების წინააღმდეგობა და ტემპერატურის განსხვავებაა.
5. mold ejector სისტემისთვის, უნდა იქნას გათვალისწინებული ამოფრქვევის ბალანსი, წინააღმდეგ შემთხვევაში დეფორმაცია მოხდება ამოგდების შემდეგ. იმის გამო, რომ ნაწილები არ შეიძლება ამოღებული იქნას წონასწორობაში, საჭიროა განიხილოს კოლაფსი, რათა გააუმჯობესოს წონასწორობის პრობლემა სტრუქტურის დიზაინში.
6. ნაწილების გარეგნობის კვალიფიკაციის უზრუნველსაყოფად საინექციო ჩამოსხმის დროს ამოფრქვევის შემდეგ, ეჟექტორი მოწყობილობა უნდა იყოს მყარი პლასტმასის სიმსივნე, ჩასმული ABS ან PMMA. თუ ყალიბს აქვს სლაიდების დალუქვა, დიზაინი მაქსიმალურად ჩასრიალეთ ღრუში, რადგან ღრუში სლაიდები ხელს უწყობს ყალიბის მორგებას.
7. SA დალუქვის სიმტკიცის უზრუნველსაყოფად (ნაკერების წვდომა), ორჯერ ინექციის ჩამოსხმისგან დამზადებული პროდუქტისთვის, დალუქვის SA სიგანე უნდა იყოს მინიმუმ 0.8 მმ. რადგან მეორადი საინექციო მასალა მყარი პლასტმასისაა, SA-ის დალუქვის სიგანე უნდა იყოს მინიმუმ 1.0 მმ, წინააღმდეგ შემთხვევაში, მომხმარებელს უნდა შესთავაზოს პროდუქტის შეცვლა.
8. ყალიბის დიზაინში, ჩვენ უნდა გავითვალისწინოთ საინექციო ჩამოსხმის მანქანები წარმოებისთვის, რათა დავინახოთ, რომელი ტიპის მანქანას იღებს იგი, ვერტიკალური თუ ჰორიზონტალური. ვარაუდობენ, რომ არ შეიმუშაოთ ზედმეტად ბევრი ღრუ, განსაკუთრებით ცივი მორბენალი ობისთვის, რადგან ძალიან ბევრი ღრუ ახანგრძლივებს მორბენალს, კარგავს მასალას და ასევე საზიანოა მაღალი ეფექტურობის ინექციის მისაღწევად. საინექციო ჩამოსხმის აპარატის შესატყვისად, ჩვენ უნდა გავითვალისწინოთ, არის თუ არა ის კომპაქტური და გონივრული პროდუქტის მოწყობისთვის. პროდუქტები შეიძლება დაფიქსირდეს, რათა დავრწმუნდეთ, რომ პროდუქტები ერთსა და იმავე მდგომარეობაშია ყოველ ჯერზე, როდესაც ისინი ყალიბში ჩადებენ. კიდევ ერთი გზაა დიზაინის რეაქციის სისტემა, რათა გააფრთხილოს, თუ ნაწილი არ არის სწორ ადგილას ფორმის დახურვამდე, რაც ხელს უწყობს ფორმის დახურვის შეჩერებას. ამგვარად, ნაწილები იმავე მდგომარეობაშია ყალიბში, რაც ზრდის კვალიფიციურ მაჩვენებლებს და წარმოების ეფექტურობას ინექციური ჩამოსხმისას.
9. ფოლადის საყრდენი უნდა იყოს დაპროექტებული, რადგან ყალიბის ინექციის არე ატარებს დიდ წნევას ინექციის დროს (უნდა იყოს 5-10 მმ-ით დიდი, ვიდრე ნაწილის ფორმა და ზომა). არ უნდა დარჩეს უფსკრული ნაწილებს შორის ზედმეტად ჩამოსხმის ზონის ირგვლივ, წინააღმდეგ შემთხვევაში ნაწილი მეორადი ინექციის შემდეგ ფორმას არ მიიღებს. ნაწილებისთვის SA-ის გარეშე (ნაკერების დაშვება) ამ ასპექტს გაცილებით მეტი ყურადღება დაჭირდება.
10. საჰაერო მოგზაურობა მარტივია საჰაერო მოგზაურობა ადვილად ხდება ინექციური ჩამოსხმის დროს, ამიტომ სრულად უნდა განიხილოს ვენტილაცია ყალიბის დიზაინში. შორ მანძილზე წყლის ხაზის ყველა ბრმა კუთხითა და პოზიციით, უნდა დაპროექტდეს გამწოვი ხვრელები მყარ პლასტმასის ნაწილზე, რადგან გაცილებით რთულია მასალის შევსება ბრმა კუთხეებში.
11. იმის უზრუნველსაყოფად, რომ ინექციური მასალა და კვალიფიციური ბიძგი სრულად არის შევსებული, ერთ-ერთი გზაა ქვედა ნაწილების დაპროექტება ნაწილის კუთხეებში წებოვანი შედეგის გასაუმჯობესებლად და შემდეგ ნაწილების უფრო მჭიდროდ მიმაგრება.
12. დალუქვის ზონაში და გამყოფი ხაზის მიდამოში, არ უნდა ჩამოვშალოთ ღრუდან და ბირთვიდან, რადგან ყალიბში ხაზების შეკვრა და ჩამოსხმის ნაკადი გამოიწვევს ჩამოსხმის ფორმირებას. სცადეთ ჩამოშლა LISS-OFF-ით.
კარიბჭე წერტილის ტიპები ჩასმა ფორმა
ჩასმული ფორმის კარიბჭის წერტილი შეიძლება დაპროექტებული იყოს სარქვლის ცხელი სარქვლის კარიბჭის, ცხელი სპრეის ქინძის კარიბჭის, პინის წერტილის კარიბჭის, ქვედა კარიბჭის, კიდეის კარიბჭის გასამართად...
ცხელი სარქვლის კარიბჭე: კარგი ლიკვიდობა, პოზიციის შერჩევის მოქნილი, პატარა კარიბჭის წერტილი. შესაფერისია მასიური წარმოებისთვის და სქელი კედლის სისქის მქონე პროდუქტებისთვის. შეიძლება დაგვეხმაროს მასალის დაზოგვაში, კარიბჭისთვის მატერიალური ნარჩენების გარეშე, მოკლე დროში და მაღალი ხარისხით. ერთადერთი დეფექტი არის უმნიშვნელო კვალი.
ცხელი შპრუნგის ქინძისთავიანი კარიბჭე: კარგი ლიკვიდურობა, პოზიციის შერჩევის მოქნილობა, პატარა კარიბჭის წვერი. შესაფერისია მასიური წარმოებისთვის და სქელი კედლის სისქის მქონე პროდუქტებისთვის. ხელს უწყობს მასალის დაზოგვას, კარიბჭისთვის მასალის დანაკარგის არარსებობას, მოკლე ვადას და მაღალ ხარისხს. თუმცა, არსებობს დეფექტები, როგორიცაა კარიბჭის წვერის გარშემო 0.1 მმ მასალის დატოვება და მისი ადვილად დაბურვა. საჭიროა ღარების გაკეთება კარიბჭის წვერის გარშემო დარჩენილი მასალის დასაფარად.
წერტილოვანი კარიბჭე: პოზიციის შერჩევისას მოქნილი, სუსტი ლიკვიდურობა, გრძელი სარბენი მანძილი, მცირე ზომის კარიბჭის წერტილი. შესაფერისია მცირე პარტიების წარმოებისთვის. კარიბჭის წერტილის გარშემო მეტი ნარჩენი მასალაა საჭირო. წარმოებისას კარიბჭის წერტილის დასამაგრებლად საჭიროა მექანიკური მკლავები. ხანგრძლივი წარმოების ვადა. დეფექტი არის კარიბჭის წერტილის გარშემო დარჩენილი 0.1-0.2 მმ მასალა, საჭიროა ღარების გაკეთება კარიბჭის წერტილის გარშემო დარჩენილი მასალის დასაფარად.
ქვე-ჭიშკარი: შეიძლება დაპროექტდეს ნეკნებზე ღრუში, ბირთვში, გვერდით კედლებსა და გამომყვან ქინძისთავებში. შესაძლებელია ჭიშკრის წერტილის მოქნილად შერჩევა, ჩამოსასხმელი ჭიშკარი ავტომატურად გამოეყოფა ნაწილს, ჭიშკრის მცირე კვალი. დეფექტები: მასალის ადვილად გამოწევა ჭიშკრის წერტილის გარშემო, ადვილად შეიძლება გაშრობის ნიშნების გაჩენა ჭიშკრის პოზიციაში, საჭიროა მასალის ხელით მოცილება, ჭიშკრის წერტილიდან ღრუებიდან დიდი დაჭერის დანაკარგი.
კიდისებრი ფარი: გამდნარი პლასტმასი ფარში მიედინება, თანაბრად არის განლაგებული გვერდით, ამცირებს დატვირთვას; ამცირებს ჰაერის ღრუში შეღწევის შესაძლებლობას, თავიდან აცილებს ზოლებისა და ბუშტების წარმოქმნას. დეფექტები: ჩამოსასხმელი ფარი ვერ გამოეყოფა ნაწილისგან ავტომატურად, ტოვებს ღარების კვალს ნაწილის კიდეებზე, ჩამოსასხმელი ფარის ბრტყლად დასამუშავებლად საჭიროა ხელსაწყოები. კიდისებრი ფარი ხელს უწყობს ინექციის პროპორციულობას და წნევის შენარჩუნებას, ასევე კარგია წნევის შენარჩუნებისა და მიწოდებისთვის, ამ გზით ის უკეთესად აუმჯობესებს ჰაერის მილებს, ნაკადის კვალის და ა.შ.
დამუშავება და მორგება ჩასმის ფორმისთვის
1.დამუშავებამდე შეიმუშავეთ ობის დამუშავების ტექნოლოგია. აირჩიეთ მაღალი სიზუსტის გადამამუშავებელი მანქანები, მაღალსიჩქარიანი მანქანა, ნელი კვების NC მავთულის საჭრელი მანქანა, სარკის EDM (ელექტრული გამონადენის დამუშავების) მანქანა და ა.
2.პროექტი 0.05-0.1მმ დარჩა წინასწარ დაჭერის ადგილას.
3. გაითვალისწინეთ სიზუსტის მოთხოვნები ყალიბის ბაზის დამუშავებისას, შეამოწმეთ ტოლერანტობა ჩამოსხმის ბაზის მიღების შემდეგ და არ გამოიყენოთ იგი, თუ ტოლერანტობა არ არის კვალიფიციური.
4. მოათავსეთ თხილი, ლითონის ნაწილები და მყარი პლასტმასის ნაწილები ყალიბში ყალიბის დასამაგრებლად. თუ ყალიბის მორგებაში პრობლემას აღმოაჩენთ, შეამოწმეთ თხილი, ლითონის ნაწილები, მყარი პლასტმასის ნაწილები და ფორმები, რომ ნახოთ რომელია არასწორი. ნაწილის დამუშავება ნახაზის მიხედვით შეძლებისდაგვარად, რაც ხელს უწყობს მონაცემების მოძიებას მომავალში.
5. არ შეიძლება გამოიყენოს საფქვავი ყალიბის დასაყენებლად. მიმართეთ მანქანებს გამოსასწორებლად, სადაც ყალიბის მორგება არ არის კარგი.
6. ჩაატარეთ სამოქმედო ტესტირება საცდელამდე, მოერიდეთ აწყობას და შეცდომით შეკრებას. არასწორი აწყობა გამოიწვევს ობის ფუძის დაზიანებას.
ჩამოსხმის ტესტირება ჩასმული ფორმისთვის
1. ყალიბის ტესტირებისას მკაფიოდ უნდა იცოდეთ ყალიბის გახსნის, დახურვის და ამოღების თანმიმდევრობა. გაიგეთ ლითონის ნაწილების და მყარი პლასტმასის ნაწილების სტრუქტურული მახასიათებლები და თვისებები.
2. მკაფიოდ იცოდეთ იმ ნიმუშების რაოდენობის შესახებ, რაც მომხმარებელს სჭირდება, მოამზადეთ საკმარისი თხილი, ლითონის ნაწილები და მყარი პლასტმასი, რადგან მას სჭირდება მრავალი ნიმუში ყალიბის ტესტირებაში.
3. გაითვალისწინეთ, შესაძლებელია თუ არა ყალიბის ტესტირება თხილის, ლითონის ნაწილების ან მყარი პლასტმასის გარეშე. თუ ჩასმული თხილი, ლითონის ნაწილები და მყარი პლასტმასი არ არის აწყობილი ყალიბში, ნაწილს შეიძლება ჰქონდეს დეფექტები, როგორიცაა ყალიბზე მიწებება ან მოკლე გასროლა.
4. ხშირ შემთხვევაში, საჭიროა წყლის ხაზის ფირფიტის მორგება ყალიბზე, მაგრამ ზოგჯერ მას არ შეუძლია წყლის ხაზის ფირფიტის მორგება ზოგიერთ ჩანართის ფორმაში მათი სტრუქტურის მიხედვით, ან კიდევ უფრო უარესი, ყალიბი ძლიერ არის ჩაჭედილი და საჭიროებს შეცვლას, ან ობის დაზიანებულია. გახსნა.
5. პრობლემები შეიძლება წარმოიშვას ყალიბის ტესტირებაში, როგორიცაა მოკლე დარტყმები, საჰაერო ფრენები, ციმციმები ან ყალიბზე მიწებება. თუ პრობლემების გადამოწმება შესაძლებელია საინექციო ჩამოსხმის მანქანაზე, უმჯობესია მისი მოგვარება.
DJmolding-ს აქვს 10+ წელზე მეტი გამოცდილება ჩასმის ჩამოსხმის შესახებ, თუ თქვენ გაქვთ რაიმე შეკითხვა, გთხოვთ დაგვიკავშირდეთ.