
Casus in India
DJmolidng's Insert Mola in Iniectio CUMATIUM Service pro Indian Companies
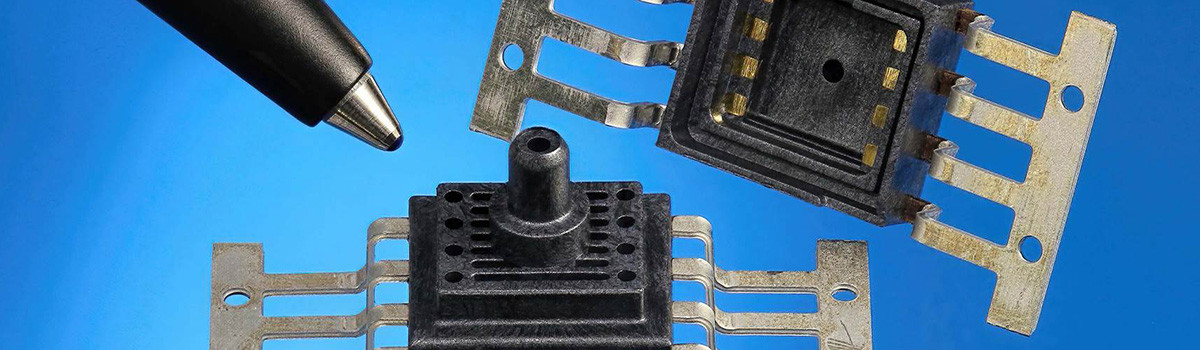
Forma inserta plerumque est genus formae, quae nuces, partes metallicae, vel partes durissimae plasticae partes cavitates intus fixarum ad iniectionem fingunt.
DJmolding offerunt inserta mlod iniectio coronae servitutis in foro Indiae, et multas partes plasticas insertas exhibemus pro diversis industriis, praesertim pro artificibus domus fabricatoribus. Nonnulli artifices domus Indicae machinamenta fabricae insertas partes plasticae diu formant DJmolding. Optimam societatem habemus cum his societatibus Indiae.
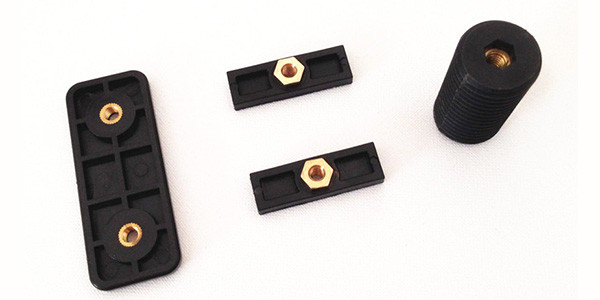
Nuces iniectio finguntur inserere: nuces materiales possunt esse immaculatae chalybs, aes, aes et chalybs, vulgo nuces aeris vulgo. Cuprum knurl facile est, quod nuces et materias plasticas melius adiuvat. tolerantia nucis boreae interioris intra 0.02mm coerceri debet, alioquin facile emicare potest si tolerantia ultra 0.02mm. In forma conveniens, necesse est ut nuces in clavos inserantur ad probationem colligendam. Si stricta sit inter nuces et paxillos conveniens, difficile erit eiectorem partem et notas ejicere vel difficultates adhaerere. Si laxius deceat, splendeat.
Iniectio partium metalli corona inserta;
Partes metallicae possunt esse immaculatae chalybs, aluminium, cuprum, chalybs …etc. Tolerantia partium metallorum intra 0.02mm coerceri debet, alioquin difficile est materiam signare et mico facile habere. Acrarum metallicarum partium nimis magnae designari non possunt.
Si saturitas acrarum ad partes metallicas nimis magna est, difficillime erit injectionem plenam differentiam inter partes metallicae temperationis plene consequi. Positiones partium metallicarum in cavitate solent designari sicut cavitas non movens, quae adiuvat ut mico eventum ex partibus metallicis solvendis in movendo (in gravi casu laedant, fingant). Singulis in casibus, positiones partium metallicarum solum in core vel parte producti superficies designari possunt.
Iniectio dura plastic corona inserere:
Solet eligere materias duras cum puncto liquefacto, ut PEEK, PA66+30GF, PP+30GF, PA12+30GF, PPS….etc. Patientia harum durarum materiarum accurate debet esse. Vitia sicut DECREMENTUM, DENTIUM, ET DEFORMATIO, in area obsignare non possunt. In forma convenientia, plasticum durum in forma intus pro probatione debet poni, et reliquit 0.05-0.1mm prae-pressio circa signationem aream ad melius obsignandum.
Pars plastica dura non nimis magnae acrarum designari debet, quae differentiam temperaturae causabit et difficilem materiam in infusione replebit. Solet facere partem plasticam duram in latere cavitatis fixam, quia cavitas non movet, ne micare vel etiam damnosa forma in movendo fingatur. In particularibus, positiones partium metallicarum nonnisi in core vel parte producti superficiei designari possunt.
Design cardinis
1. Designare DECREMENTUM pro fructibus nucibus insertis, dum nulla indigentia designatur DECREMENTUM pro fructibus metallicis et duris plasticis insertis. Locis enim, quae stricte tolerantia indigent, tolerantiam instrumentorum communicationis socialis modificant.
2. Plerumque basim formare cum norma acus cuspis portae in forma designans, et in injectione secundario partes inserentes in cavum quam maxime pone. De conditione facienda inserendi in cavitatem fixa, considera quomodo pars in core relicta post iniectionem fingatur, hoc modo, pars eicienda est. Solet addere stipites elasticos in cavitate et glutino elastico ad partem nuclei moram faciente. Distantia inter cuneos elasticos et gluem nimis magna esse non potest, alioquin vis elastica partium plasticae vel metallicae deformationis durabit. Spatium plerumque intra 2mm designatur, et convenienter quantitatem stipituum elasticorum et gluten elasticorum auget cum metallum vel durum plasticum insertum relative magnae acrarum habent.
3. Crassitudo materiae optima est intra 1.3-1.8mm (circiter 1.5mm optimum est), si non, necesse est ut per tractus extractiones reprimendam et emptorem modificare suggerere. Si crassitudo materialis tenuior est quam 1.3mm, durum est ad impletionem materialem, crassitudo autem materialis crassior quam 1.8mm, DECREMENTUM in productione facile est evenire.
4.Gating valde magna in fingunt. Statera materiae impletionis ad punctum portae plene considerari debet. Cum materia ad aream decurrit ubi partes metalli vel duri plasticae sunt fixae, celeritas materiae impletionis et pressionis deprimet, quia resistentiae et temperaturae differentiam interserit.
5.Nam ratio eiector fingunt, Statera ejiciendi consideranda est vel deformatio post eiectum. Partes enim in trutina ejici non possunt, necesse est ut consideretur collapsum ad meliorem proportionem problematis in structura designandi.
6. Ad confirmandam qualitatem partium apparentiae postquam in iniectionem finguntur eiectae, machinae ejectoris duram esse debet massam plasticam cum ABS vel PMMA insertam esse. Si supra formam lapsus signationem habet, consilium in cavum quam maxime labitur, quia labitur in cavitatem forma faciliorem aptam.
7. Ad confirmandam vim signandi SA (permissura commissura), pro facto ex bis corona injectione facto, latitudo signandi SA saltem 0.8mm erit. Nam materia secundaria iniectio plastica dura est, latitudo signationis SA ad minimum 1.0mm esse debet, alioquin emptorem ad mutare opus suggerere oportet.
8. In forma forma, iniectio machinarum machinarum in considerationem productionis accipienda est, utra machinae genus, verticalis vel horizontalis, adhibeat. Suadetur quod non nimis multas cavitates designant, praesertim cum cursores frigidis fingunt, sicut etiam plures cavitates currunt diutius, materiam vastantes et etiam noxiam ad injectionem efficientiam consequendam. Ad injectionem machinae aequare, considerandum est an pacta et rationabilis sit producti dispositio. Producta fixa esse potest ad certos fructus in eodem situ singulis diebus, cum in finguntur. Alius modus est ratio reactionis designatae ut intenti si pars non sit in loco ante claudendi forma, quae formae clausurae prohibere adiuvat. Hoc modo partes sunt in eodem situ in mola, quae erigit efficientiam in infusione fingendi et efficiendi rates.
9. A ferro subsidii designari debet ut iniectio forma in area magnam pressionem in injiciendo (sit 5—10 mm maior quam pars figurae et magnitudinis). Spatium inter partes circum- fingens area non relinquendum est, alioquin pars extra figuram post injectionem secundariam erit. Partes enim sine SA (permissura commissurae) multo magis operam dabunt huic aspectui.
10.Air iter facile Aeris iter facile accidit in infusione coronae, ita plene considerare debet in fingendo cogitando saevire. In omnibus angulis caecis ac positionibus ad longum spatium aquae lineae, excogitandum est foramina in dura parte plastica arcendi, sicut multo difficilius est materiam in angulis caecis replere.
11. Ut certificare injecta materia et impulsus idoneos plene impleantur, una via est designare telas in angulis partis ad effectum tenaces augere et deinde partes facere arctius adhaerere.
12. In area signandi et dividendi lineam, cavitatem et nucleum effingendum non debemus, quia lineas sonantes in forma et deprimendo haustu micare formare decet. Conare per LIS-off effringere.
Gate punctum species inserta fingunt
Porta punctum pro inserta forma designari potest ad directum valvae piceae calidae portae, clavum foramen calidum, porta pin-punctum, sub porta, ora porta…etc.
Calidum putrum valvae porta: bonum liquidum, positio lectio flexibilis, punctum portae parvae. Causae ad productionem massivam et ad productiones parietum crassas crassitudines pertinentes. Integer nisi materia, nulla materia vastum portae, breve tempus plumbi et qualitas alta. Solus defectus est vestigium exiguum.
Porta cum clavibus canalis calidi: bona liquiditas, flexibilitas ad positionem eligendam, punctum portae parvum. Apta productioni magnae et productis cum crassitudine parietis. Adiuvare potest ad materiam conservandam, nulla materiae iactura pro porta, breve tempus productionis, et alta qualitas. Sed sunt vitia, ut 0.1 mm materiae relictae circa punctum portae, et facile lavas. Sulci faciendi sunt ad materiam relictam circa punctum portae tegendam.
Porta punctiformis: electio positionis flexibilis, liquiditas parva, spatium longum cursoris, punctum portae parvum. Apta productioni parvae copiae. Plus materiae superfluae circa punctum portae. Brachia mechanica requiruntur ad punctum portae in productione prehendendum. Tempus productionis longum. Vitium est 0.1-0.2 mm materiae relictae circa punctum portae, sulci faciendi sunt ad materiam relictam circa punctum portae tegendam.
Porta secundaria: in costis cavitatis, nucleo, parietibus lateralibus, et paxillis eiectionis designari potest. Punctum portae flexibiliter eligere potest, porta infusionis a parte sponte separatur, vestigium portae leve. Vitia: materia circa punctum portae facile extrahitur, notae siccationis in positione portae faciles sunt, materia manu detergenda est, magna iactura pressionis a puncto portae e cavitatibus.
Porta marginalis: plastica liquefacta per portam fluit, lateraliter aequaliter assignatur, tensionem minuit; periculum aeris in cavitatem ingrediendi minuitur, strias et bullas vitat. Vitia: porta infusionis a parte sponte separari non potest, vestigia canalis in marginibus partis relinquit, instrumenta necessaria sunt ad portam infusionis planam tractandam. Porta marginalis injectionem et pressionem tenendam proportionare potest, et etiam bona est ad pressionem tenendam et alimentandam, hoc modo, ad lineas aeris, vestigia fluxus, etc. emendanda aptior est.
Processus et conveniens inserta fingunt
1. Ante processus, elaborare processus technologiae fingunt. Summus subtilitatem machinis processus elige, apparatus summus celeritatem, machinae filum NC lentum pascens incisum, speculum EDM (machining electricum missionem) machinam etc.
2.Design 0.05-0.1mm relictum in locatione pre-pressae.
3. Nota exactionem requisita in processu turpi formato, tolerantiam inspicere, post formam basim obtinere et ea non uti, si tolerantia est inhabilis.
4.Put nuces, partes metallicae et duriores partes plasticae intus formant ad formam aptam. Si quaestiones aptas in forma invenias, per nuces, partes metallicas, partes plasticae duras et formas ad videndum inspicias uter fallatur. Processus partis secundum possibilitatem trahens, quae in futuro notitias persequendas adiuvat.
5. Non potest uti mola ad formam aptam. Convertere ad machinas corrigendas, ubi forma decorum non est bona.
6 Erratum convenientes tibi turpem fingunt damnum causare.
Fingunt probatio inserta fingunt
1. In forma probationis, clare cognoscere debet circa sequentia aperiendi, claudendi et ejiciendi formam. Intellige lineamenta structurarum ac proprietates partium metallicarum et partium plasticarum durarum.
2. Perspicue cognosce circa exempla quantitatis quae mos eget, satis nuces, partes metallicae et materias plasticas satis praeparet, quia multis exemplis indiget ut in probatione finguntur.
3. Nota an probare possit sine insertis nucum, metallicarum partium, an duris materiarum materias fingere. Si nuces, partes metallicae et durae materias in fingendo non coactae sunt, pars defectus habere potest, ut iactus haerens ad fingendum vel brevem iactum sit.
4. Pluribus in casibus opus est laminam aquaticam in forma accommodare, sed interdum laminam aquam rectam in aliqua forma inserta, quae ex eorum structurae structa est, vel etiam peius aptare non potest, forma graviter haesit et eget modificando, aut forma laesa est. apertio.
5.Problemata evenire possunt in forma probationis, ut breves ictus, aeris itinera, fulgura, aut formae adhaerentia. Si difficultates in injectione machinae verificari possunt, melius est eam solvere.
DJmolding plus quam 10+ annos experientiam fingens habet inserta, si quaestionem habes, pete nobis.