
Nyaya muIndia
DJmolidng's Insert Mold in Jekiseni Molding Service yeIndia Companies
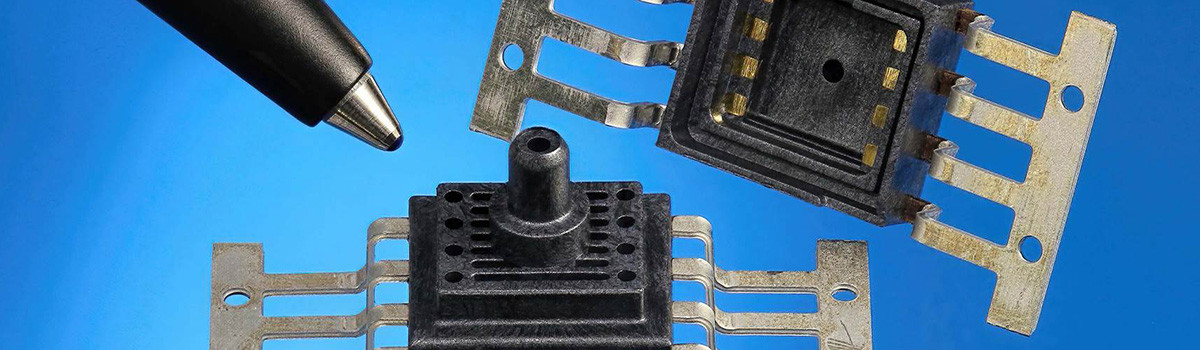
Insert mold kazhinji imhando ye mold inogadzira nzungu, simbi nhengo kana hard part yepurasitiki inomisikidzwa mukati memakomba ekuumba jekiseni.
DJmolding inopa iyo yekuisa mlod jekiseni rekugadzira sevhisi yemusika weIndia, uye isu tinogadzira akawanda ekuisa mapurasitiki ekuumba maindasitiri akasiyana, kunyanya evagadziri vemidziyo yemumba. Vamwe vagadziri vemidziyo yemumba yekuIndia vanotenga zvikamu zvepurasitiki zvemukati zvenguva refu DJmolding. Tine kudyidzana kwakanaka kwazvo nemakambani ekuIndia aya.
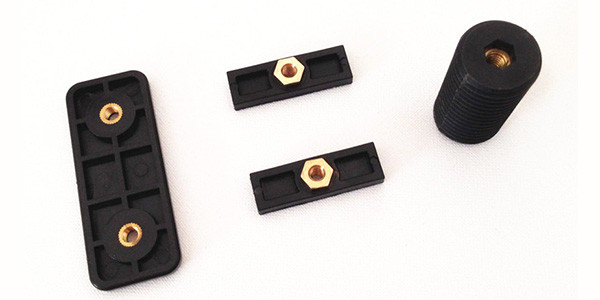
Isa nzungu jekiseni molding: nzungu zvinhu zvinogona simbi isina tsvina, mhangura, bhuronzi uye simbi, kazhinji nzungu dzemhangura dzinowanzo shandiswa. Mhangura iri nyore kupfumba, iyo inobatsira nzungu uye mapurasitiki splice zviri nani. Kushivirira kwe nut yemukati bores kunofanirwa kudzorwa mukati me 0.02mm, zvikasadaro kukonzeresa kupenya kana kushivirira kunopfuura 0.02mm. Mukugadzira mold, inoda kuunganidza nzungu mukuisa mapini ekuedzwa. Kana yakanyatsokwana pakati penzungu nemapini, zvingave zvakaoma kuburitsa chikamu uye kukonzera eject mamaki kana matambudziko ekunamira. Kana ikasakwana, inogona kukonzera flash.
Isa simbi zvikamu jekiseni molding:
Metal zvikamu zvinogona kuva Stainless simbi, aruminiyamu, mhangura, simbi ... nezvimwe. Kushivirira kwezvikamu zvesimbi kunofanirwa kudzorwa mukati me 0.02mm, zvikasadaro zvakaoma kuvhara zvinhu uye nyore kuve nemwenje. Iyo acreage yezvikamu zvesimbi haigone kugadzirwa yakakura zvakanyanya.
Kana iyo acreage yekuzadza yezvikamu zvesimbi yakakurisa, zvingave zvakaoma kuwana zvizere jekiseni semusiyano mukuru wetembiricha pakati pezvikamu zvesimbi. Nzvimbo dzezvikamu zvesimbi dzinowanzo gadzirwa mugomba sezvo gomba risingafambi, izvo zvinobatsira kudzivirira kupenya kubva kunhengo dzesimbi kusimuka pakufamba (mune kesi yakaoma, inogona kukuvadza mold). Kunyanya zviitiko, zvinzvimbo zvezvikamu zvesimbi zvinogona chete kugadzirwa mukati mepakati kana padivi pechigadzirwa.
Isa hard plastic jekiseni molding:
Kazhinji sarudza mapurasitiki akaoma ane nzvimbo yakakwira yekunyungudika, senge PEEK, PA66+30GF, PP+30GF, PA12+30GF, PPS….etc. Kushivirira kune aya mapurasitiki akaoma kunofanirwa kuve kwakarurama. Kukanganisa senge shrinkage, dent, uye deformation haigone kuvapo munzvimbo yekuisa chisimbiso. Mukukodzera mold, purasitiki yakaoma inofanira kuiswa mukati me mold kuti iongororwe, uye yasiiwa 0.05-0.1mm pre-kudzvanya kutenderedza nzvimbo yekuisa chisimbiso kuti iwane kuiswa chisimbiso zviri nani.
Iyo yakaoma plastiki chikamu hachifanirwe kugadzirwa yakawandisa acreage, izvo zvinokonzeresa kusiyana kwekushisa uye kuita kuti zviome kuzadza zvinhu mujekiseni. Kazhinji gadzira chikamu chepurasitiki chakaomarara chakamisikidzwa padivi pegomba, nekuti mhango haifambi, kudzivirira kupenya kana kukuvadza mold mukufamba. Kunyanya zviitiko, zvinzvimbo zvesimbi zvikamu zvinogona kugadzirwa chete mukati kana padivi pechigadzirwa.
Gadzira pfungwa huru
1.Design shrinkage yezvigadzirwa zvine nuts inopinza, asi pasina chido chekugadzira shrinkage yezvigadzirwa nezvikamu zvesimbi uye kuiswa kwepurasitiki yakaoma. Kune nzvimbo dzinoda kushivirira kwakasimba, shandura saizi yezvigadzirwa kuti zvive zvepakati.
2.Kazhinji tora mold base ine standard pini-point gedhi mukugadzira mold, uye mune yechipiri jekiseni, isa zvikamu zvekuisa mumhango zvakanyanya sezvinobvira. Pamamiriro ekugadzira iyo inoiswa yakamisikidzwa mugomba, funga maitiro ekuita chikamu chakasara muhupamhi mushure mekuumbwa kwejekiseni, nenzira iyi, chikamu chinogona kuburitswa. Kazhinji wedzera elastic blocks mugomba uye elastic glue kuita kuti chikamu chirambe chiri mukati. Chinhambwe chiri pakati pemabhuraki e-elastic uye glue haigone kuve yakakura, zvikasadaro iyo elastic simba inokonzeresa yakaoma plastiki kana simbi zvikamu deformation. Chinhambwe chinowanzo gadzirwa mukati me2mm, uye zvakakodzera kuwedzera huwandu hwemabhuraki elastic uye elastic glue kana simbi kana yakaoma epurasitiki inoiswa ine yakakura acreage.
3.Ukobvu hwezvinhu zvakanakisisa mukati me 1.3-1.8mm (yakapoteredza 1.5mm ndiyo yakanakisisa), kana zvisingaiti, inoda kutarisa kuburikidza nemifananidzo yezvigadzirwa uye inokurudzira mutengi kuti achinje. Kana ukobvu hwezvinhu hwakatetepa kupfuura 1.3mm, inonetsa kuzadza zvinhu, nepo ukobvu hwezvinhu hwakakora kupfuura 1.8mm, shrinkage iri nyore kuitika mukugadzira.
4.Gating yakakosha zvikuru mukuumbwa. Chiyero chekuzadza kwezvinhu zvepa gedhi chinofanirwa kutariswa zvizere.Kana zvinhu zvinomhanya kunzvimbo iyo simbi kana yakaoma zvikamu zvepurasitiki zvakagadziriswa, kukurumidza kwekuzadza zvinhu uye kumanikidza kunodzika pasi nekuti iyo inopinza kushorwa uye kusiyanisa kwekushisa.
5.Kune mold ejector system, The balance of ejecting inofanira kutariswa kana deformation ichaitika mushure mekubudisa. Kune zvikamu hazvigone kuburitswa muchiyero, zvinoda kufunga nezvekupunzika kuti uvandudze dambudziko rekuenzanisa mukugadzira dhizaini.
6.Kuvimbisa kukwana kwezvikamu zvechitarisiko mushure mekudzingwa mukuumbwa kwejekiseni, ejector mudziyo unofanirwa kuve wakaoma epurasitiki bundu akaiswa neABS kana PMMA. Kana pamusoro pe mold ine masiraidhi sealing, dhizaina masiraidhi mumhango zvakanyanya sezvinobvira, nekuti masiraidhi ari mumhango anoita kuti mold ikwane.
7.Kusimbisa simba rekuvhara SA (seam allowance), yechigadzirwa chakagadzirwa kubva kaviri jekiseni molding, hupamhi hwekuisa chisimbiso SA hunofanira kunge huri 0.8mm. Yechipiri jekiseni zvinhu ipurasitiki yakaoma, hupamhi hwekuisa chisimbiso SA hunofanirwa kunge huine 1.0mm, zvikasadaro, inoda kukurudzira mutengi kuti agadzirise chigadzirwa.
8.Mukugadzira mold, isu tinofanirwa kutora majekiseni ekuumba muchina mukutarisisa kugadzirwa kuti tione kuti ndeupi rudzi rwemuchina waunotora, wakatwasuka kana wakachinjika. Zvinokurudzirwa kuti usagadzirise maburi akawandisa, kunyanya kuforoma ine inotonhora inomhanya sezvo yakawandisa mhango inoita kuti mumhanyi atore kureba, kutambisa zvinhu uye zvakare zvinokuvadza kuwana yakakwirira-inoshanda jekiseni. Kuti tienderane nemuchina wekuumba jekiseni, tinofanira kufunga kuti wakabatana here uye zvine musoro pakurongeka kwechigadzirwa.Zvigadzirwa zvinofanirwa kugadzirwa kuti zvive nechokwadi chekuti zvigadzirwa zviri mumamiriro akafanana nguva imwe neimwe pazvinoiswa muforoma. Imwe nzira ndeye dhizaini yekuita sisitimu yekuzivisa kana chikamu chisiri panzvimbo chaiyo pamberi pekuvhara mold, iyo inobatsira kumisa kuvharika kwe mold. Nenzira iyi, zvikamu zviri mumamiriro akafanana mukuumbwa, izvo zvinosimudza mazinga akakwana uye kugona kwekugadzira mukuumba jekiseni.
9.Kutsigira kwesimbi kunofanira kugadzirwa sezvo nzvimbo yejojo ye mold inotakura kumanikidzwa kukuru mukujoinha (inofanira kuva 5-10 mm yakakura kupfuura iyo yechikamu muchimiro nekukura). Haifanire kusiya mukaha pakati pezvikamu zvakapoteredza Over-molding nzvimbo, zvikasadaro chikamu chinenge chisisina chimiro mushure mejojo rechipiri. Kune zvikamu zvisina SA (seam allowance) zvinoda kubhadhara zvakanyanya kune ichi chinhu.
10.Air rwendo zviri nyore Air rwendo kunoitika nyore mujekiseni molding, saka unofanira kunyatsofunga venting mu mold kugadzira. Mumakona ese mapofu uye zvinzvimbo zvemutsetse wemvura wakareba, unofanirwa kugadzira maburi ekuburitsa pane yakaoma plastiki chikamu sezvo zvakanyanya kuoma kuzadza zvinhu mumakona emapofu.
11.Kuvimbisa zvinhu zvakaiswa jekiseni uye kurovera kwakakodzera kwakazadzwa zvizere, imwe nzira ndeyekugadzira undercuts pamakona echikamu kuti uwedzere adhesive mhedzisiro uyezve kuita kuti zvikamu zvinamate zvakanyanya.
12.Munzvimbo yekuisa chisimbiso uye nzvimbo yekuparadzanisa, hatifanire kubvisa kubva pamhango nepakati, nekuti mitsetse yekusungirira muforoma uye dhizaini yekudhirowa inokonzeresa kupenya mukukodzera. Edza kudhiza neLISS-OFF.
Gedhi poindi marudzi ekuisa mold
Gedhi rekuisa mold rinogona kugadzirwa kunanga rinopisa sprue vharafu gedhi, inopisa sprue pini gedhi, pin-point gedhi, sub gedhi, edge gedhi ... nezvimwe.
Kupisa sprue valve gedhi: yakanaka liquidity, chinzvimbo chekusarudza chinochinjika, diki gedhi poindi. Inokodzera kugadzirwa kukuru uye kune zvigadzirwa zvine gobvu madziro. Inogona kubatsira kuchengetedza zvinhu, hapana tsvina yegedhi, nguva pfupi yekutungamira, uye mhando yepamusoro. Chinongokanganisa chete chidiki chegedhi trace.
Gedhi repini rinopisa: rine mvura yakawanda, rinochinjika pakusarudza nzvimbo, nzvimbo diki yegedhi. Rinokodzera kugadzirwa kukuru uye zvigadzirwa zvine ukobvu hwemadziro. Rinogona kubatsira kuchengetedza zvinhu, hapana marara egedhi, nguva pfupi yekutungamira, uye mhando yepamusoro. Asi pane zvikanganiso, zvakaita sezvinhu zve 0.1mm zvinosara pagedhi, uye zviri nyore kupwanya. Unoda kugadzira migero yekuvhara zvinhu zvekuruboshwe zvakatenderedza gedhi.
Gedhi rePin-point: nzvimbo yekusarudza inochinjika, isina simba remvura, daro refu, gedhi diki. Yakakodzera kugadzirwa kwebatch diki. Zvinhu zvakawanda zvakapoterera gedhi. Inoda maoko emakanika kuti abate gedhi pakugadzirwa. Nguva refu yekutungamira. Chikanganiso chinhu chinosara kubva pa0.1 kusvika ku0.2mm chakapoterera gedhi, chinoda kugadzira migero yekufukidza chinhu chekuruboshwe chakapoterera gedhi.
Gedhi repasi: rinogona kugadzirwa pambabvu dziri mugomba, pakati, pamadziro emativi, uye pamapini ejector. Rinogona kusarudza nzvimbo yegedhi nenzira inochinjika, richidurura gedhi kubva pachikamu otomatiki, gwara diki regedhi. Zvikanganiso: zviri nyore kuburitsa zvinhu zvakatenderedza nzvimbo yegedhi, zviri nyore kukonzera mavanga ekuomesa panzvimbo yegedhi, zvinoda kupukuta zvinhu nemaoko, kurasikirwa kukuru kubva panzvimbo yegedhi kubva pagomba.
Gedhi remucheto: purasitiki yakanyungudutswa inoyerera nepagedhi, inoiswa parutivi zvakaenzana, inoderedza kushushikana; inoderedza mukana wekuti mhepo ipinde mugomba, inodzivirira kukonzera mitsetse nemabhuru. Zvikanganiso: gedhi rekudurura harigone kupatsanurwa kubva muchikamu otomatiki, rinosiya mavanga emvura pamipendero yechikamu, rinoda maturusi ekugadzirisa kudurura gedhi rakatsetseka. Gedhi remucheto rinogona kubatsira pakubata kudzvanywa kwehuwandu uye kubata kudzvanywa, uye rakanakirawo kubata kudzvanywa uye kudya, nenzira iyi, zviri nani pakuvandudza mitsetse yemhepo, mavanga ekuyerera…nezvimwewo.
Kugadziridza uye kukodzera kwekuisa mold
1.Usati wagadzirisa, shandisa teknolojia yekugadzirisa ye mold. Sarudza michina yekugadzira yakakwira-yepamusoro, yekumhanya-mhanya, inononoka-kudya NC waya yekucheka muchina, girazi EDM (magetsi ekuburitsa machining) muchina nezvimwe.
2.Design 0.05-0.1mm yakasara panzvimbo yepre-pressing.
3.Cherechedza zvinodiwa zvakananga mukuumbwa kwekugadzira, tarisa kushivirira mushure mekuwana chigadziko chekuumbwa uye usashandise kana kushivirira kusina kukodzera.
4.Isa nuts, simbi zvikamu uye zvikamu zvepurasitiki zvakaoma mukati me mold yekugadzira mold. Kana ukawana matambudziko mukukoniwa kwe mold, tarisa kuburikidza nenzungu, nhengo dzesimbi, zvikamu zvepurasitiki zvakaoma uye zviumbwa kuti uone kuti ndeipi isiriyo. Gadzirisa chikamu maererano nekudhirowa zvakanyanya sezvinobvira, izvo zvinobatsira kutsvaga data mune ramangwana.
5.Cannot kushandisa grinder yekugadzira mold. Tendeukira kumichina yekugadziridza pasina kukwana mold.
6.Ita chiitiko chekuyedza usati waedzwa, dzivisa kupotsa kuungana uye kukanganisa kuungana. Kuunganidza zvisizvo kunokonzeresa kukuvara kwe mold base.
Mold test yekuisa mold
1.Mukuedzwa kwekuumbwa, munhu anofanirwa kuziva zvakajeka nezve kutevedzana kwekuvhura, kuvhara uye kuburitsa mold. Nzwisisa zvimiro zvemaitiro uye zvimiro zvesimbi zvikamu uye zvikamu zvepurasitiki zvakaoma.
2.Kuziva zvakajeka pamusoro pemasampuli ehuwandu hunodiwa nemutengi, gadzirira marimu akakwana, zvikamu zvesimbi uye mapurasitiki akaoma, nokuti inoda sampuli dzakawanda mukuedza mold.
3.Cherechedza kana inogona kuedza mold pasina kuisa nuts, simbi zvikamu kana mapurasitiki akaoma. Kana kuisa nzungu, simbi uye mapurasitiki akaoma asina kuunganidzwa muforoma, chikamu chinogona kunge chine hurema hwakadai sekunamatira kuforoma kana kupfura pfupi.
4.Muzviitiko zvakawanda, inoda kugadzirisa ndiro yemvura pane mold, asi dzimwe nguva haigoni kugadzirisa ndiro yemvura mumutsara mune imwe kuisa mold zvichienderana nemaitiro avo, kana kuti zvakatoipisisa, mold yakanamatira zvakanyanya uye inoda kugadziriswa, kana mold iri kukuvadzwa kuvhura.
5.Zvinetso zvinogona kuitika mukuedzwa kwe mold, zvakadai semapfuti mafupi, kufamba kwemhepo, kupenya, kana kunamatira kune mold. Kana matambudziko achigona kusimbiswa pamushini wekuumba jekiseni, zviri nani kuzvigadzirisa.
DJmolding ine anopfuura 10+ makore isa chiitiko chekuumba, kana uine chero mubvunzo, ndapota taura nesu.