
इंजेक्शन मोल्ड मॅन्युफॅक्चरिंग
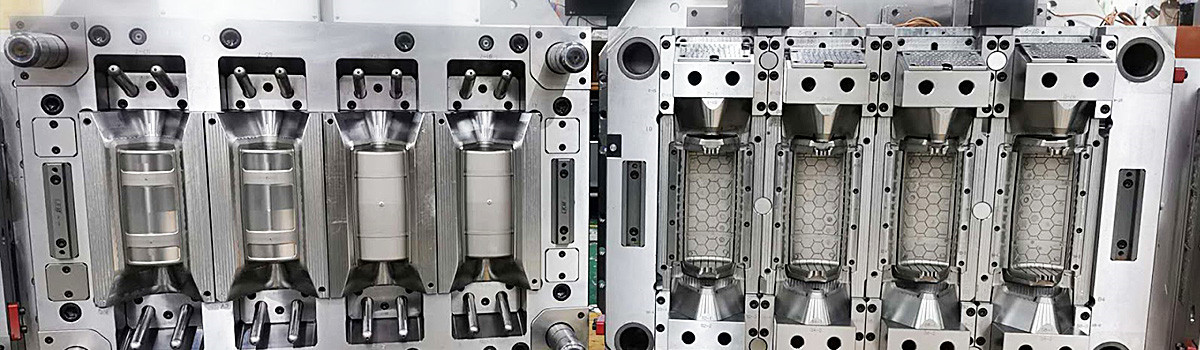
प्लास्टिक ही एक सामग्री आहे जी सामान्यतः विविध उद्योगांमधील उत्पादनांसाठी वापरली जाते. खेळणी, ऑटोमोटिव्ह घटक, वैद्यकीय उपकरणे, साधने आणि बरेच काही प्लास्टिकपासून बनविलेले आहे. आपल्या दैनंदिन जीवनात अनेक प्लास्टिकच्या वस्तू किंवा आपण ज्या वस्तूंचा सामना करतो त्या प्लास्टिक इंजेक्शन मोल्डिंग नावाच्या उत्पादन प्रक्रियेसह विशिष्ट डिझाइनमध्ये वितळलेल्या रेझिनमध्ये फेरफार करून तयार केल्या जातात. ही अत्यंत कार्यक्षम प्रक्रिया अनेक आकार आणि आकारांमध्ये भाग बनवू शकते आणि समान मोल्ड वापरून एकाच भागाची अनेक वेळा प्रतिकृती बनवू शकते. या प्रक्रियेच्या केंद्रस्थानी मूस आहे, ज्याला टूलिंग देखील म्हणतात. किफायतशीर कामगिरी राखून दर्जेदार भाग तयार करण्यासाठी उच्च-गुणवत्तेची मोल्ड निर्मिती प्रक्रिया आवश्यक आहे. उच्च दर्जाच्या मोल्ड मॅन्युफॅक्चरिंगमध्ये गुंतवणूक करताना भाग गुणवत्ता वाढेल आणि एकूण प्रकल्प खर्च कमी होईल.
इंजेक्शन मोल्डिंग प्रक्रिया पायऱ्या
इंजेक्शन मोल्डिंग ही प्लास्टिकच्या वस्तू तयार करण्यासाठी वापरल्या जाणार्या सर्वात सामान्य उत्पादन प्रक्रियेपैकी एक आहे. ही एक उच्च-मागणी प्रक्रिया आहे जी त्याच भागाचे हजारो वेळा पुनरुत्पादन करू शकते. ही प्रक्रिया कॉम्प्युटर एडेड डिझाईन (CAD) फाईलने सुरू होते ज्यामध्ये भागाची डिजिटल प्रत असते. CAD फाइल नंतर मोल्ड निर्मिती प्रक्रियेत मदत करण्यासाठी सूचनांचा संच म्हणून वापरली जाते. साचा, किंवा साधन, सामान्यत: धातूच्या दोन तुकड्यांपासून बनवले जाते. मोल्डच्या प्रत्येक बाजूला भागाच्या आकारात एक पोकळी कापली जाते. हा साचा सहसा अॅल्युमिनियम, स्टील किंवा मिश्र धातुपासून बनविला जातो.
साचा तयार केल्यानंतर, पुढील पायरी म्हणजे योग्य प्लास्टिक सामग्री निवडणे. अंतिम भाग कसा वापरला जाईल यावर सामग्रीची निवड अवलंबून असेल. प्लॅस्टिक सामग्रीमध्ये विविध वैशिष्ट्ये विचारात घेणे आवश्यक आहे. यामध्ये सर्व स्वरूप आणि अनुभव, तसेच रसायने, उष्णता आणि घर्षण यांचा समावेश होतो. इंजेक्शन मोल्डिंगसाठी उपलब्ध प्लास्टिक सामग्रीबद्दल अधिक जाणून घेण्यासाठी DJmolding मधील तज्ञांशी बोला.
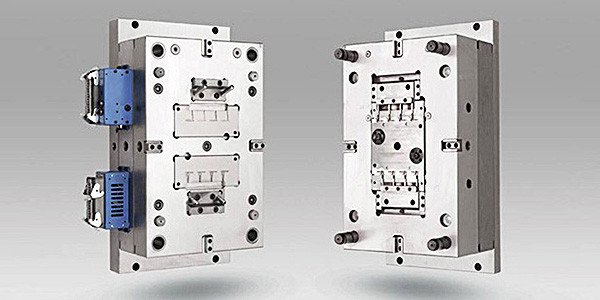
निवडलेली सामग्री प्लास्टिकच्या गोळ्यापासून सुरू होते जी इंजेक्शन-मोल्डिंग मशीनवर हॉपरमध्ये दिली जाते. गोळ्या गरम झालेल्या चेंबरमधून मार्ग काढतात जिथे ते वितळले जातात, संकुचित केले जातात आणि नंतर मोल्ड पोकळीमध्ये इंजेक्शन दिले जातात. भाग थंड झाल्यावर, मोल्डचे दोन भाग भाग बाहेर काढण्यासाठी उघडतात. मशीन नंतर पुन्हा प्रक्रिया सुरू करण्यासाठी रीसेट करते.
मोल्ड तयार करण्यासाठी कोणते साहित्य वापरले जाते?
मोल्ड उत्पादन स्टील, अॅल्युमिनियम किंवा मिश्र धातुने केले जाते. डीजेमोल्डिंग मोल्ड निर्मितीसाठी उच्च दर्जाचे स्टील वापरते. स्टील मोल्ड उत्पादन अॅल्युमिनियम किंवा मिश्र धातु वापरण्यापेक्षा किंचित जास्त महाग आहे. स्टील मोल्ड्सच्या दीर्घ आयुष्यामुळे जास्त खर्चाची भरपाई केली जाते. अॅल्युमिनिअमचे साचे, उत्पादनासाठी स्वस्त असले तरी ते स्टीलइतके जास्त काळ टिकत नाहीत आणि ते वारंवार बदलले पाहिजेत. स्टील मोल्ड सामान्यत: एक लाख चक्रांपेक्षा जास्त काळ टिकतात. अॅल्युमिनियम मोल्ड्सना वारंवार बदलण्याची आवश्यकता असते. स्टील मोल्ड उत्पादनामुळे अॅल्युमिनियमसह साध्य न करता येणारी अत्यंत जटिल रचना मिळू शकतात. वेल्डिंगच्या सहाय्याने स्टीलचे साचे देखील दुरुस्त किंवा सुधारित केले जाऊ शकतात. मोल्ड खराब झाल्यास किंवा बदल सामावून घेण्यासाठी अॅल्युमिनियम मोल्ड्सला सुरवातीपासून मशिन करणे आवश्यक आहे. उच्च-गुणवत्तेचे स्टील मोल्ड हजारो, शेकडो हजारो आणि कधीकधी एक दशलक्ष चक्रांपर्यंत वापरले जाऊ शकतात.
इंजेक्शन मोल्ड घटक
बहुतेक इंजेक्शन मोल्ड दोन भागांनी बनलेले असतात – एक बाजू आणि बी बाजू, किंवा पोकळी आणि कोर. पोकळीची बाजू सामान्यत: सर्वोत्कृष्ट बाजू असते तर उरलेल्या अर्ध्या भागामध्ये, इजेक्टर पिनमधून काही व्हिज्युअल अपूर्णता असतात जे तयार झालेल्या भागाला साच्यातून बाहेर ढकलतात. इंजेक्शन मोल्डमध्ये सपोर्ट प्लेट्स, इजेक्टर बॉक्स, इजेक्टर बार, इजेक्टर पिन, इजेक्टर प्लेट्स, स्प्रू बुशिंग आणि लोकेटिंग रिंग यांचा समावेश असेल.
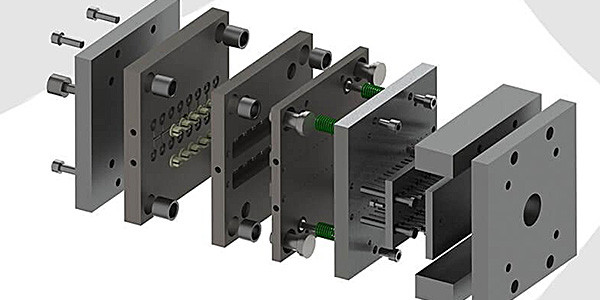
इंजेक्शन मोल्डिंग ही एक उत्पादन प्रक्रिया आहे ज्यामध्ये बरेच हलणारे तुकडे असतात. खाली अटींची सूची आहे जी मोल्ड उत्पादन आणि इंजेक्शन मोल्डिंगसाठी आवश्यक असलेल्या अनेक तुकड्यांचे वर्णन करते. टूलींगमध्ये एका फ्रेममध्ये अनेक स्टील प्लेट्स असतात. मोल्ड फ्रेम इंजेक्शन-मोल्डिंग मशीनमध्ये ठेवली जाते आणि क्लॅम्प्सच्या सहाय्याने ठेवली जाते. बाजूने पाहिल्या गेलेल्या इंजेक्शन मोल्डचा एक कट अनेक भिन्न थर असलेल्या सँडविच सारखा असेल. अटींच्या संपूर्ण सूचीसाठी आमची इंजेक्शन मोल्डिंग शब्दावली पहा.
मोल्ड फ्रेम किंवा मोल्ड बेस: स्टील प्लेट्सची एक मालिका जी मोल्डचे घटक एकत्र धरून ठेवते, ज्यामध्ये कॅव्हिटीज, कोअर्स, रनर सिस्टीम, कूलिंग सिस्टीम आणि इजेक्शन सिस्टीम यांचा समावेश असतो.
प्लेट: धातूच्या साच्याचा अर्धा भाग. या प्लेटमध्ये हलणारे भाग नसतात. यामध्ये कॅव्हिटी किंवा कोअर असू शकते.
बी प्लेट: धातूच्या साच्याचा दुसरा अर्धा भाग. या प्लेटमध्ये हलणारे भाग किंवा तयार झालेल्या भागाशी संवाद साधण्यासाठी जागा असते – सामान्यतः इजेक्टर पिन्स.
सपोर्ट प्लेट्स: मोल्ड फ्रेमच्या आत असलेल्या स्टीलच्या प्लेट्स, ज्या मोल्डिंग प्रक्रियेदरम्यान स्थिरता प्रदान करतात.
इजेक्टर बॉक्स: यामध्ये तयार झालेला भाग साच्यातून बाहेर ढकलण्यासाठी वापरली जाणारी इजेक्टर प्रणाली असते.
इजेक्टर प्लेट्स: एक स्टीलची प्लेट ज्यामध्ये इजेक्टर बार असतो. मोल्डिंगनंतर तयार झालेले उत्पादन बाहेर काढण्यासाठी इजेक्टर प्लेट हलते.
इजेक्टर बार: इजेक्टर प्लेटचा एक भाग. इजेक्टर पिन्स इजेक्टर बारला जोडलेले असतात.
इजेक्टर पिन्स: स्टीलचे पिन्स जे तयार झालेल्या भागाला स्पर्श करून त्याला साच्यातून बाहेर ढकलतात. काही इंजेक्शन-मोल्डेड वस्तूंवर इजेक्टर पिनच्या खुणा दिसतात, सामान्यतः त्या भागाच्या मागील बाजूस एक गोलाकार ठसा असतो.
स्प्रू बुशिंग: मोल्ड आणि इंजेक्शन-मोल्डिंग मशीन यांना जोडणारा भाग, जिथे वितळलेले रेझिन कॅव्हिटीमध्ये प्रवेश करते.
स्प्रू: मोल्ड फ्रेमवरील ती जागा जिथून वितळलेले रेझिन मोल्ड कॅव्हिटीमध्ये प्रवेश करते.
लोकेटर रिंग: एक धातूची कडी जी हे सुनिश्चित करते की इंजेक्शन-मोल्डिंग मशीनचे नोझल स्प्रू बुशिंगशी योग्यरित्या जोडले जाईल.
कॅव्हिटी किंवा डाय कॅव्हिटी: साच्यातील खोलगट ठसा, जो सामान्यतः तयार होणाऱ्या भागाचा बाह्य पृष्ठभाग बनवतो. अशा खोलगट भागांच्या संख्येनुसार साच्यांना एकल-कॅव्हिटी किंवा बहु-कॅव्हिटी असे संबोधले जाते.
कोअर: साच्यातील एक बहिर्वक्र ठसा, जो सामान्यतः तयार होणाऱ्या भागाचा आतील पृष्ठभाग बनवतो. हा साच्याचा एक उंचवलेला भाग असतो. तो कॅव्हिटीच्या (पोकळीच्या) उलट असतो. वितळलेले रेझिन नेहमी कॅव्हिटीमध्ये ढकलले जाते, ज्यामुळे ती जागा भरली जाते. वितळलेले रेझिन या उंचवलेल्या कोअरच्या भोवती जमा होते.
रनर किंवा रनर सिस्टीम: धातूच्या साच्यामधील असे चॅनेल्स जे वितळलेल्या रेझिनला स्प्रूपासून कॅव्हिटीपर्यंत किंवा कॅव्हिटीपासून कॅव्हिटीपर्यंत वाहू देतात.
गेट: रनरचे ते टोक जिथून वितळलेले रेझिन मोल्ड कॅव्हिटीमध्ये प्रवेश करते. वेगवेगळ्या उपयोगांसाठी गेटचे वेगवेगळे डिझाइन असतात. सामान्यतः वापरल्या जाणाऱ्या गेटच्या प्रकारांमध्ये पिन, स्पोक, फॅन, एज, डिस्क, टनेल, बनाना किंवा कॅश्यू आणि चिझेल यांचा समावेश होतो. मोल्ड उत्पादन प्रक्रिया सुरू करण्यापूर्वी गेटचे डिझाइन आणि त्याचे स्थान या महत्त्वाच्या बाबी विचारात घेतल्या जातात.
शीतकरण प्रणाली: मोल्डच्या बाहेरील कवचातील वाहिन्यांची एक मालिका. या वाहिन्यांमधून शीतकरण प्रक्रियेस मदत करण्यासाठी एक द्रव प्रवाहित केला जातो. अयोग्यरित्या थंड केलेल्या भागांमध्ये विविध प्रकारचे पृष्ठभागावरील किंवा संरचनात्मक दोष दिसू शकतात. शीतकरण प्रक्रिया सामान्यतः इंजेक्शन मोल्डिंग चक्राचा बहुतांश भाग व्यापते. शीतकरणाचा वेळ कमी केल्याने मोल्डची कार्यक्षमता लक्षणीयरीत्या सुधारू शकते आणि खर्च कमी होऊ शकतो. फॅदम अनेक इंजेक्शन-मोल्डिंग अनुप्रयोगांसाठी कॉन्फॉर्मल कूलिंग उपलब्ध करून देते, ज्यामुळे मोल्डची कार्यक्षमता ६०% पर्यंत वाढेल.
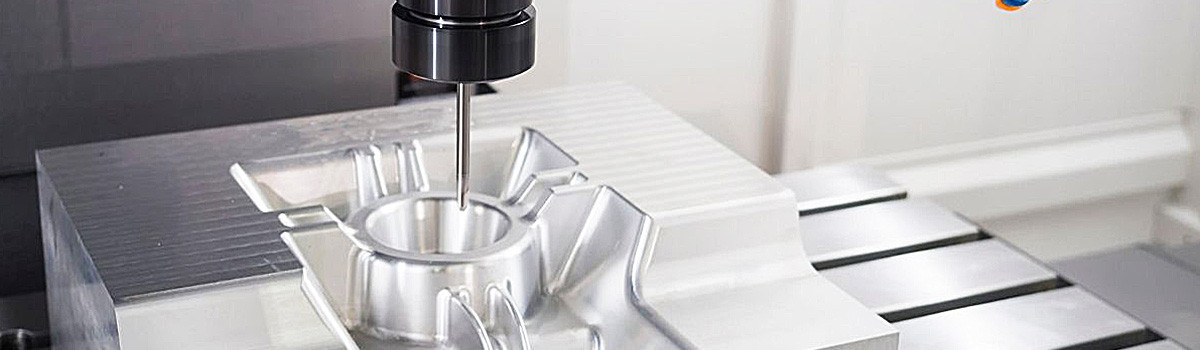
वेगवेगळ्या मोल्डिंग प्रक्रियेसाठी डीजे मोल्डिंग मोल्ड मॅन्युफॅक्चरिंग
प्लास्टिक इंजेक्शन मोल्डिंग प्रक्रिया वेगवेगळ्या आणि जटिल गरजा पूर्ण करण्यासाठी समायोजित केली जाऊ शकते. मोठ्या प्रमाणात साध्या प्लास्टिकच्या भागांच्या निर्मितीसाठी हे आदर्श असले तरी, ते जटिल भूमिती किंवा असेंब्लीसह आश्चर्यकारकपणे गुंतागुंतीचे भाग तयार करण्यासाठी देखील वापरले जाऊ शकते.
मल्टी-कॅव्हिटी किंवा फॅमिली मोल्ड – या मोल्डमध्ये एकाच मोल्ड फ्रेममध्ये अनेक कॅव्हिटीज असतात, ज्यामुळे प्रत्येक इंजेक्शन सायकलमध्ये एकसारखे किंवा संबंधित असे अनेक भाग तयार होतात. उत्पादन वाढवण्यासाठी आणि प्रति-नग किंमत कमी करण्यासाठी हा एक आदर्श मार्ग आहे.
ओव्हरमोल्डिंग – ही इंजेक्शन मोल्डिंग पद्धत दोन वेगवेगळ्या प्रकारच्या प्लास्टिकपासून भाग तयार करण्यासाठी वापरली जाते. याचे एक उत्तम उदाहरण म्हणजे पोर्टेबल ड्रिलची बॉडी किंवा गेम कंट्रोलर, ज्याचे बाह्य कवच कठीण असून आतमध्ये मऊ, रबरयुक्त ग्रिप्स असतात. आधीच मोल्ड केलेला भाग एका खास बनवलेल्या साच्यात पुन्हा घातला जातो. साचा बंद केला जातो आणि मूळ भागावर वेगळ्या प्लास्टिकचा दुसरा थर चढवला जातो. जेव्हा दोन वेगवेगळे टेक्स्चर (पोत) अपेक्षित असतात, तेव्हा ही एक आदर्श प्रक्रिया आहे.
इन्सर्ट मोल्डिंग – ही एक इंजेक्शन मोल्डिंग प्रक्रिया आहे, ज्यामध्ये अंतिम भागामध्ये धातू, सिरॅमिक किंवा प्लास्टिकचे तुकडे समाविष्ट करता येतात. धातू किंवा सिरॅमिकचे भाग साच्यात ठेवले जातात आणि नंतर वितळलेले प्लास्टिक साच्यात इंजेक्ट केले जाते, ज्यामुळे दोन वेगवेगळ्या पदार्थांपासून बनलेला एक अखंड भाग तयार होतो. इन्सर्ट मोल्डिंग ऑटोमोटिव्ह (वाहनांच्या) वापरासाठी आदर्श आहे, कारण वजन कमी करण्याचा आणि धातूसारख्या महागड्या पदार्थाचा वापर कमी करण्याचा हा एक नाविन्यपूर्ण मार्ग आहे. संपूर्ण भाग धातूचा बनवण्याऐवजी, फक्त जोडणारे भाग धातूचे असावे लागतात, तर वस्तूचा उर्वरित भाग प्लास्टिकचा बनवला जातो.
को-इंजेक्शन मोल्डिंग – यामध्ये दोन भिन्न पॉलिमर एकामागून एक किंवा एकाच वेळी एका पोकळीत इंजेक्ट केले जातात. या प्रक्रियेचा उपयोग एका प्रकारच्या प्लास्टिकचे बाह्य आवरण आणि दुसऱ्या प्रकारच्या प्लास्टिकचा गाभा असलेले भाग तयार करण्यासाठी केला जाऊ शकतो.
थिन-वॉल मोल्डिंग – इंजेक्शन मोल्डिंगचा एक प्रकार, ज्यामध्ये पातळ, हलके आणि स्वस्त प्लास्टिकचे भाग तयार करण्यासाठी कमी सायकल टाइम आणि उच्च उत्पादकतेवर लक्ष केंद्रित केले जाते.
रबर इंजेक्शन – प्लास्टिक इंजेक्शन मोल्डिंगसारख्याच प्रक्रियेचा वापर करून रबर साच्यामध्ये इंजेक्ट केले जाते. यशस्वी इंजेक्शन मोल्डिंगसाठी रबराच्या भागांना अधिक दाबाची आवश्यकता असते.
सिरेमिक इंजेक्शन – सिरेमिक पदार्थाचा वापर करणारी इंजेक्शन मोल्डिंग प्रक्रिया. सिरेमिक हा एक नैसर्गिकरित्या कठीण, रासायनिक दृष्ट्या निष्क्रिय पदार्थ आहे, जो विविध उद्योगांमध्ये वापरला जातो. सिरेमिक इंजेक्शनमध्ये अनेक अतिरिक्त टप्प्यांची आवश्यकता असते; ज्यामध्ये वैशिष्ट्यपूर्ण टिकाऊपणा सुनिश्चित करण्यासाठी नव्याने मोल्ड केलेल्या भागांचे सिंटरिंग किंवा क्युरिंग करणे समाविष्ट आहे.
कमी दाबाचे प्लास्टिक इंजेक्शन मोल्डिंग – कमी दाबावर तयार केले जाणारे प्लास्टिकचे भाग. हे विशेषतः इलेक्ट्रॉनिक्ससारख्या नाजूक भागांना आवरण घालण्याची आवश्यकता असलेल्या कामांसाठी उपयुक्त आहे.
प्लास्टिक इंजेक्शन मोल्डिंगबद्दल अधिक माहितीसाठी डीजेमोल्डिंगशी संपर्क साधा. आमची तज्ञांची टीम तुम्हाला तुमच्या प्लास्टिक इंजेक्शन मोल्डेड प्रोजेक्टमध्ये मदत करू शकते.